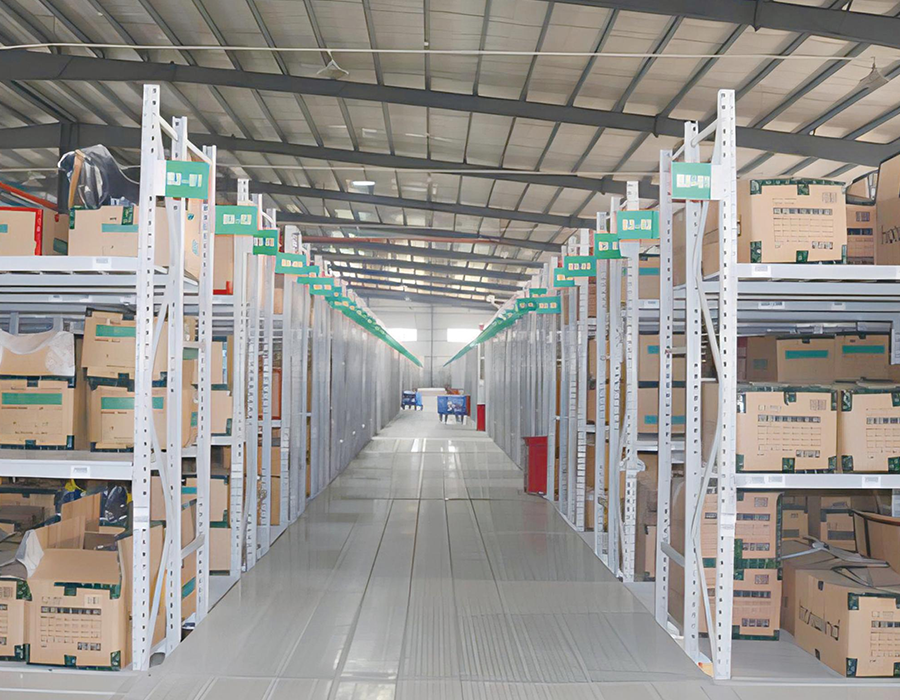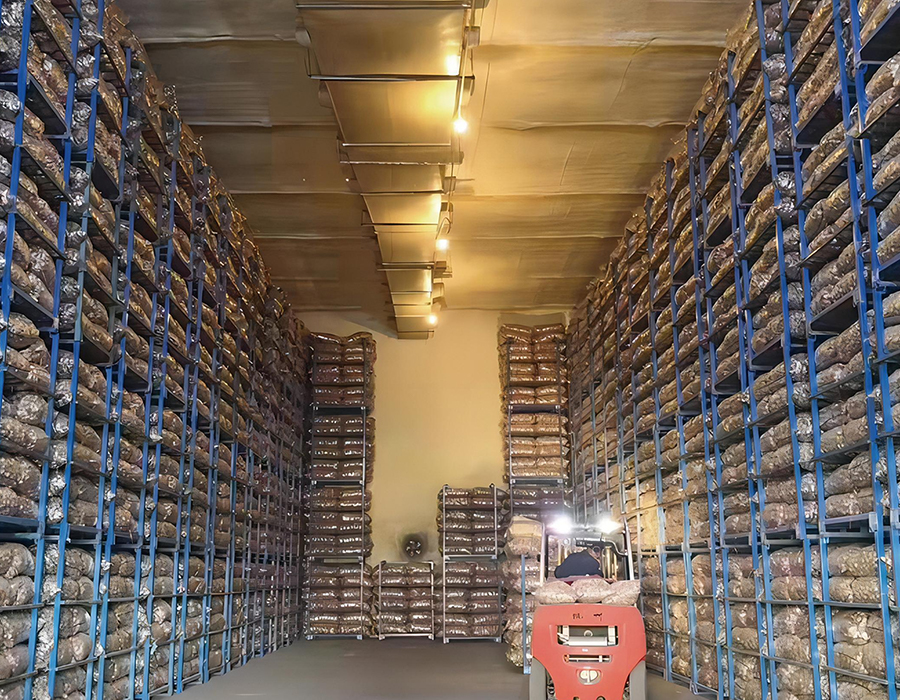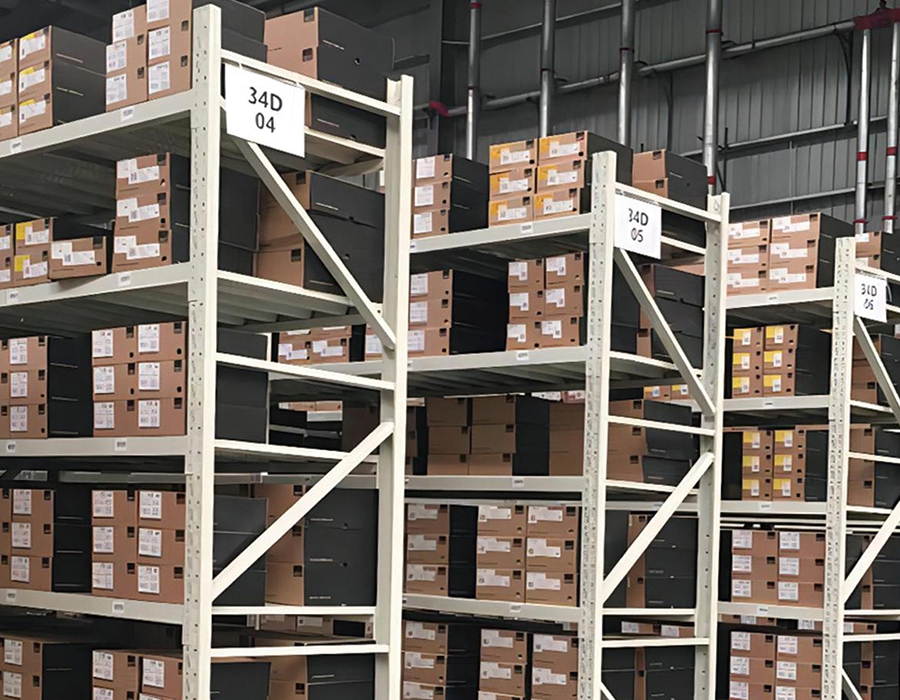
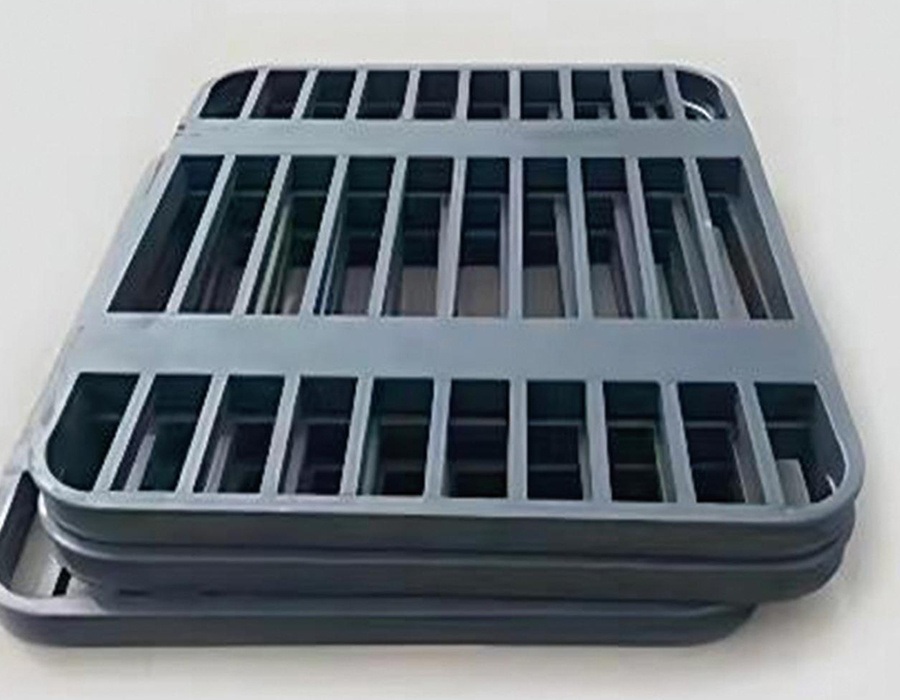
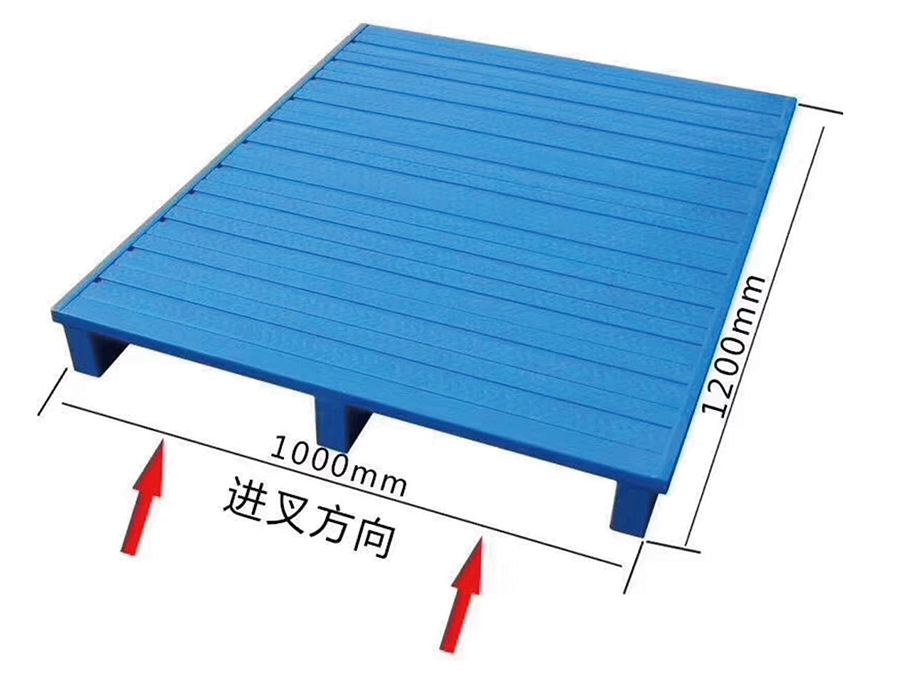
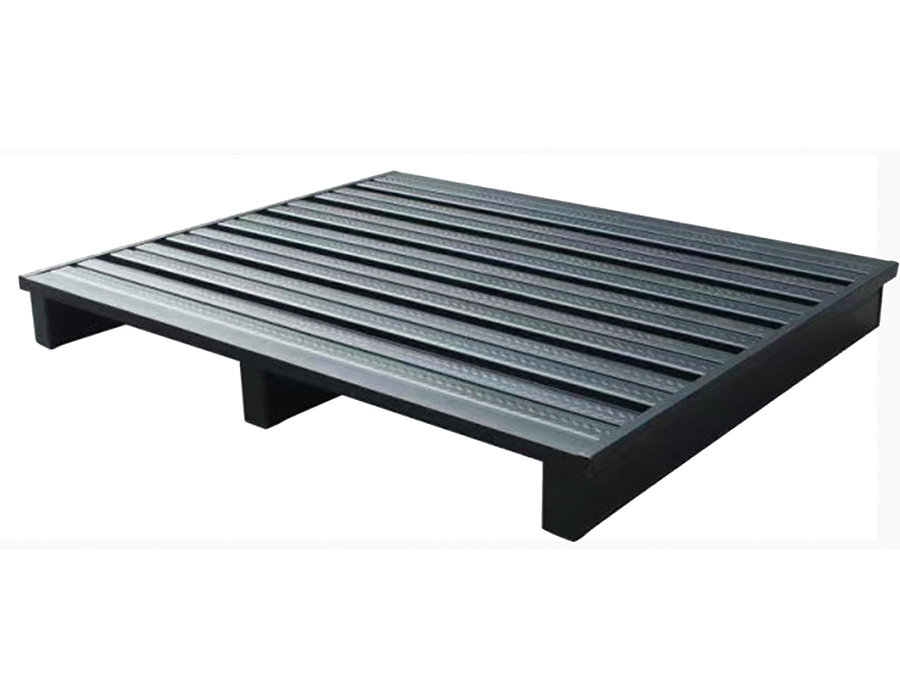
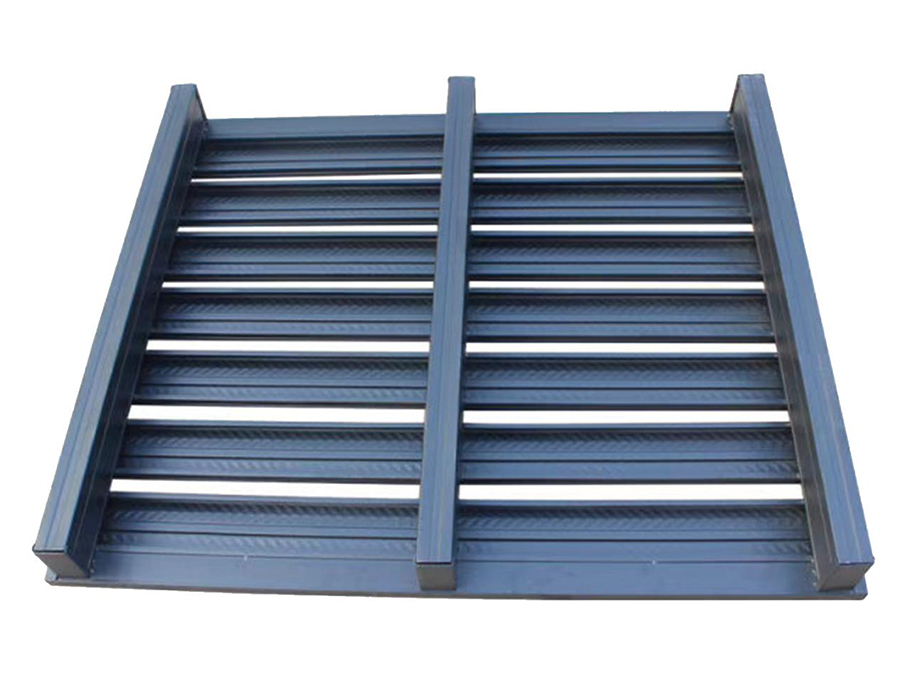
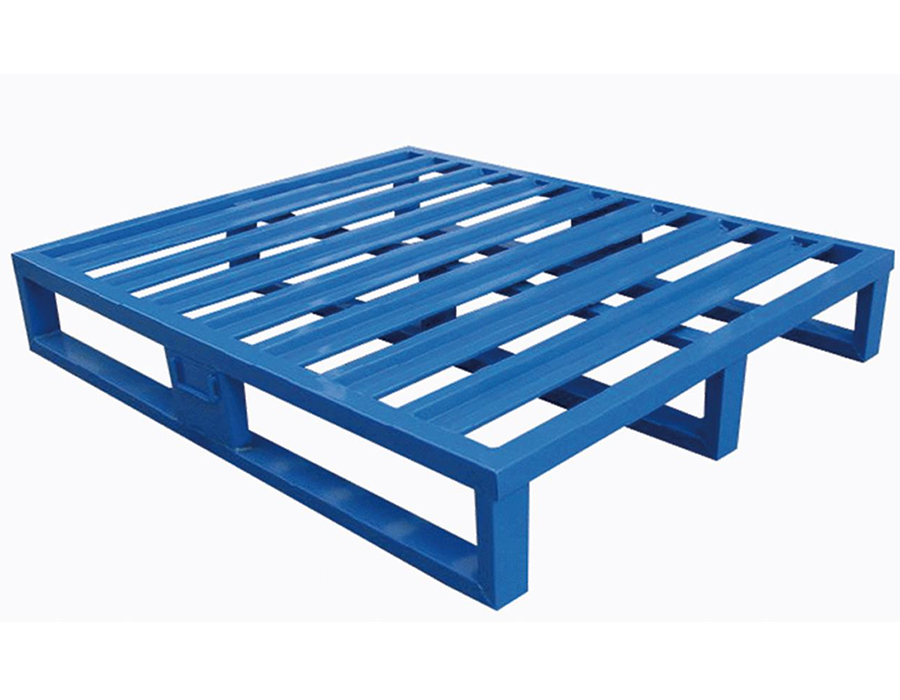
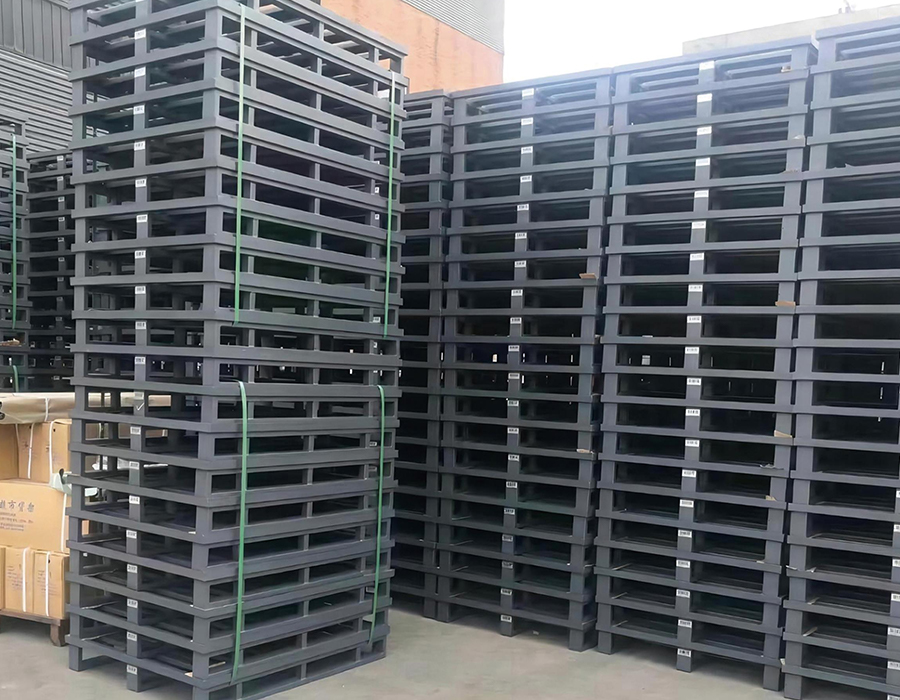
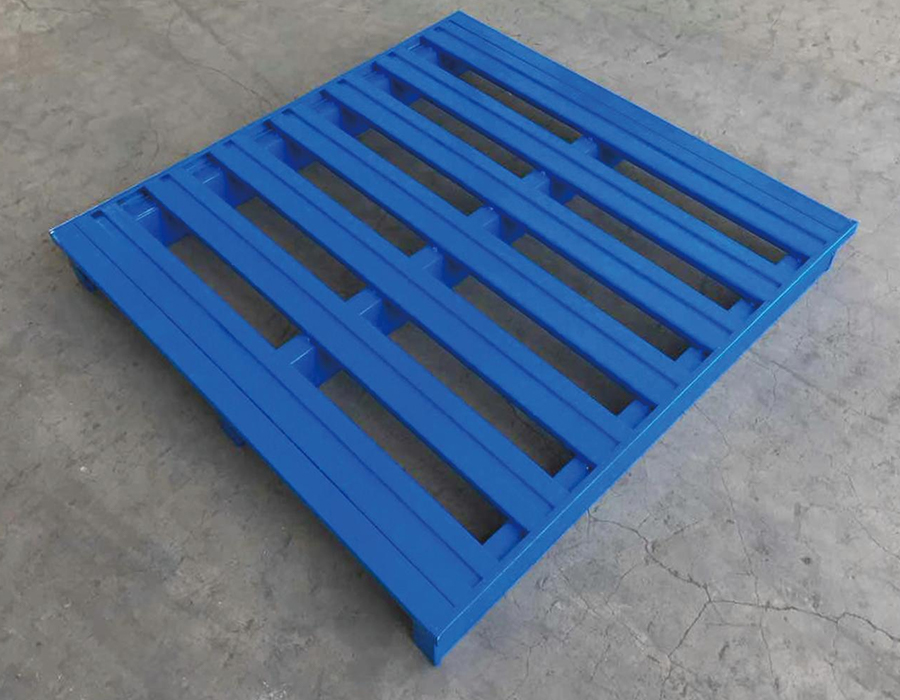
Kovové palety jsou vyrobeny z konstrukční oceli nebo pozinkovaného ocelového plechu a poskytují statickou nosnost 5 tun na jednotku, životnost trojnásobnou oproti plastovým paletám a desetinásobnou životnost oproti dřevěným alternativám a výrazně nižší celkové náklady na vlastnictví v podmínkách intenzivní, vysokofrekvenční mechanické manipulace v průmyslovém skladování.
Standardní půdorys 1 000 x 1 200 x 125 mm je plně kompatibilní s běžnými regálovými systémy a specifikacemi vysokozdvižných vozíků. Protiskluzový povrch plošiny zabraňuje posunu nákladu během manipulace a konstrukce vstupu vysokozdvižného vozíku podporuje čtyřcestný nebo obousměrný vstup, aby bylo možné umístit širokou škálu konfigurací manipulačních zařízení.
Vynikající tuhost oceli a vysoce kvalitní povrchová úprava poskytují nosný výkon a protiskluzové vlastnosti, které převyšují srovnatelné konkurenční produkty ekvivalentní třídy materiálu, s všestrannou kompatibilitou napříč aplikacemi při stohování na podlaze, skladování v regálech a při rotaci při přepravě pro dlouhou a spolehlivou životnost.
Široce se používá v těžké výrobě, chemické výrobě, výrobě oceli, montáži automobilů a rozsáhlých logistických zařízeních – preferovaná volba pro automatizované sklady s vysokými regály a mechanizované operace, kde jsou stálost palet a stabilita nákladu při opakované vysokofrekvenční manipulaci nespornými požadavky.
Představte si sklad na konci směny: palety s hotovým zbožím čekající v přijímací hale, surovin...
Přečtěte si víceKdyž vysokozdvižný vozík shodí plnou paletu na nosník regálu, konstrukce přijme více než stati...
Přečtěte si víceSpolečnost Anhui Huijian Intelligent Equipment Co., Ltd. nedávno přivítala delegaci zástupců něme...
Přečtěte si víceProč jsou stojany na formy základním nástrojem pracovního postupu V jakémkoli výrobním p...
Přečtěte si víceCo jsou lehké bezšroubové regály? Lehké bezšroubové police je typ úložného regálu navrže...
Přečtěte si víceStohovatelné ocelové palety jsou vyráběny za použití jednoho ze tří základních konstrukčních přístupů – lisovaná plošina se svařenými trubkovými nohami, plně svařovaný konstrukční rám se síťovinou nebo mřížkou a sestava válcovaných profilů se šroubovými nebo svařovanými spoji. Každá metoda vytváří jinou vnitřní dráhu zatížení, což má přímé důsledky pro to, jak se bodová zatížení od zboží, hrotů vysokozdvižného vozíku a stohovacích sil přenášejí přes strukturu palety.
Lisované plošinové palety koncentrují napětí na spoji mezi plochou plošinou a sloupky nohou. Při vysokém bodovém zatížení – jako je základna stroje nebo blok motoru spočívající na malém půdorysu – se u lisovaných desek mohou vyvinout lomy způsobené pnutím v oblasti svaru nohou, pokud je tloušťka oceli paluby pro danou aplikaci nedostatečná. Minimální rozchod paluby 3,0 mm s průběžným obvodovým svařováním k rámu nohou je praktickým prahem pro středně těžké až těžké průmyslové použití. Plně svařované rámové palety rozkládají zatížení rovnoměrněji skrz samotné rámové prvky, díky čemuž jsou tolerantnější vůči excentrickému zatížení. Síťová nebo mřížková deska v těchto provedeních je primárně nosnou plochou pro produkt spíše než konstrukčním prvkem, což znamená, že výběr správné velikosti otvoru sítě je důležitý pro malé nebo nepravidelně tvarované zboží, které by se mohlo deformovat do velkých otvorů nebo jimi propadnout.
Sestavy profilů tvarovaných válcováním nabízejí nejlepší poměr pevnosti k hmotnosti, když je geometrie profilu dobře navržena – vodicí lišta s kloboukovým nebo skříňovým průřezem dosahuje vysoké ohybové tuhosti s menším množstvím oceli než ekvivalentní plochá deska. V Huijian se naše výzkumné a vývojové centrum konkrétně zaměřuje na optimalizaci profilu pro skladové zařízení a stejná inženýrská logika aplikovaná na náš návrh policových nosníků informuje o tom, jak přistupujeme ke strukturální efektivitě při konstrukci ocelových palet.
Stohovací mechanismus je vlastnost, která nejvíce odlišuje rodiny ocelových palet od sebe navzájem, a volba mezi pevnými, odnímatelnými a skládacími sloupkovými systémy má významné provozní důsledky, které přesahují skladovací výšku.
Pevné rohové sloupky jsou trvale přivařeny k rámu palety a poskytují nejvyšší tuhost při stohování. Jsou vhodnou volbou, když je výška stohování konzistentní, zboží je vždy stohováno podle stejného nakládacího vzoru a palety jsou manipulovány výhradně vysokozdvižným vozíkem – protože pevné sloupky nelze odstranit pro uložení, když jsou prázdné, generují značné náklady na vracení logistiky. Stoh čtyř naložených palet s pevným sloupkem zabírá stejnou podlahovou plochu jako jedna paleta; stoh čtyř prázdných palet s pevnými sloupky také zabírá stejnou podlahovou plochu, ale vyžaduje podstatně více vertikálního prostoru než ekvivalentní systém skládacích nebo odnímatelných sloupků vracených naplocho. Při velkoobjemovém provozu, kdy se stovky prázdných palet cyklují zpět dodavatelským řetězcem, se tento rozdíl v hustotě prázdného stohování přímo promítá do míry využití nákladních vozidel a dopravních nákladů.
Odnímatelné sloupky se zasouvají do rohových objímek na paletové plošině a jsou zajištěny kolíkovými zámky, třecími sponami nebo šroubovými objímkami. V rozebraném stavu lze paletovou plošinu a sloupky stohovat naplocho, čímž se sníží prázdná výška stohu se čtyřmi jednotkami z přibližně 1600–1800 mm na méně než 400 mm – 75–80% snížení vertikálního úložného prostoru pro vyprázdnění. Kompromisem je tuhost kloubu: spojení mezi sloupky a paticí zavádí určitý stupeň pohybu, který snižuje celkovou stabilitu při stohování, zejména při bočních silách během přepravy. Specifikace sloupkových objímek s minimální hloubkou záběru 60 mm a mechanismem pozitivního uzamykání spíše než samotné zadržování tření toto riziko výrazně snižuje.
Skládací ocelové paletové systémy používají sklopné boční rámy, které se po vyprázdnění složí naplocho na základnu. Nabízejí nejlepší hustotu návratu prázdného prostoru, ale mají složitější mechanismy závěsů, které jsou náchylné k poškození v prostředí s nešetrným zacházením. Opotřebení čepu závěsu je hlavním problémem dlouhodobé údržby; Specifikace čepů závěsů z tvrzené oceli a navržení pro snadnou výměnu na místě značně prodlužují životnost. Pro operace, které vyžadují jak tuhost naloženého stohování, tak efektivní návrat prázdného prostoru, představují skládací systémy se zesílenými sestavami závěsů nejlepší technický kompromis.
Správná povrchová úprava pro a kovové palety závisí do značné míry na provozním prostředí – nejen na interiéru skladu, ale na celém cyklu, kterým paleta prochází, včetně venkovních odkládacích prostor, přepravy kontejnerů, chladírenských skladů a vystavení chemikáliím nebo mytí. Ošetření, které funguje adekvátně v suchém distribučním centru, může selhat během měsíců v prostředí zpracování potravin nebo pobřežní logistiky.
| Léčba | Typická tloušťka | Odolnost vůči solnému spreji | Vhodná prostředí | Klíčová omezení |
| Elektrostatický práškový lak | 60–100 µm | 500–800 hodin | Vnitřní sucho/lehká vlhkost | Třísky na nárazových hranách; špatná obnova škrábanců |
| Žárové zinkování | 45–85 µm zinek | 1500–2000 hodin | Venkovní, chladírenský sklad, mytí | Variace rozměrové tolerance; těžší |
| Elektrogalvanický tmel | 8–15 µm zinkový tmel | 300–500 hodin | Vnitřní mírná vlhkost | Tenčí vrstva zinku; omezená venkovní vhodnost |
| Vrchní epoxidový základní nátěr | Celkem 120–180 µm | 800–1200 hodin | Chemická expozice, sousedící s potravinami | Vyšší náklady na aplikaci; vyžaduje tryskací přípravu |
| Holá ocel (olejovaná) | — | <100 hodin | Pouze pro krátkodobé použití v interiéru | Rychle rezaví; nevhodné pro většinu logistických použití |
Jedním z často přehlížených faktorů je úprava hran a svarů. Řezné hrany a oblasti svarů jsou prvními místy, kde začíná koroze, protože adheze povlaku je nejslabší v ostrých úhlech a tepelně ovlivněných oblastech. Určení minimální tloušťky povlaku na okrajích – obvykle vyžaduje, aby po aplikaci zůstalo alespoň 60 % tloušťky rovného povrchu – a zajištění, aby rozstřik po svařování byl před ošetřením zabroušen, jsou indikátory kvality, které odlišují odolné palety od těch, které vykazují rezavé skvrny během prvního roku provozu.
Rozměry kapes ocelových paletových prstů nejsou v průmyslu standardizovány a nesoulad mezi geometrií kapsy palet a rozměry hrotů vysokozdvižného vozíku je významným zdrojem provozního poškození a neefektivnosti manipulace. Primární rozměry, které je třeba specifikovat, jsou šířka a výška otvoru kapsy, délka drážky hrotů (hloubka do palety) a vůle mezi horní částí hrotu a spodní stranou povrchu desky.
Standardní vysokozdvižné vozíky s protizávažím obvykle používají hroty o šířce 100–125 mm a tloušťce 35–45 mm. Kapsa na hroty s vnitřní šířkou 130 mm a vnitřní výškou 50 mm poskytuje dostatečnou vůli pro vstup a výstup bez nadměrné boční vůle, která by umožnila posun palety během zvedání. Retraky – běžně používané v prostředí regálů s úzkými uličkami – však často mají širší rozteč radliček a různé profily radliček. Jsou-li ocelové palety určeny pro použití napříč smíšeným vozovým parkem manipulačních zařízení, navržení kapes podle geometrie radliček se širším dosahem spíše než geometrie s protizávažím radliček zabrání běžnému problému radlic retraku, které technicky vnikají do kapsy, ale při zatížení se dotýkají bočních stěn kapsy, a tím spíše namáhají rám kapsy, než aby podpíraly zatížení na čele radliček.
Čtyřcestné vstupní palety – kde kapsy pro hroty probíhají v obou osách – představují konstrukční složitost: křížení kapes snižuje podporu plošiny ve středové zóně palety, což je přesně tam, kde jsou ohybové momenty nejvyšší při rovnoměrně rozloženém zatížení. Dobře navržené čtyřcestné vstupní ocelové palety kompenzují zesílenou středovou páteří probíhající mezi průsečíky kapes. Kontrola, zda je tato výztuž přítomna, je rychlou kontrolou v terénu, která odlišuje strukturálně zdravé čtyřcestné palety od těch, u kterých dojde po mírném používání k prohnutí paluby.
Běžně nesprávně používaný předpoklad při stohování ocelových palet je, že jmenovité dynamické zatížení na paletu platí stejně pro každou jednotku ve stohu. Ve skutečnosti spodní paleta v jakémkoli stohovaném sloupu nese kumulativní zatížení ze všech jednotek nad ní – a způsob, jakým se tato zatížení přenášejí přes stohovací sloupky nebo rámy, zavádí koncentrace napětí v rohových zónách, které mohou překročit toleranci bodového zatížení plošiny, i když je celková hmotnost v rámci jmenovité hodnoty na paletu.
Uvažujme čtyřnásobný stoh palet, z nichž každá má hmotnost 800 kg. Spodní paleta unese 3 200 kg přeloženého nákladu, který je zcela přenesen přes čtyři rohové kontaktní body sloupků. Pokud je každá kontaktní plocha 50 × 50 mm, jmenovitý nosný tlak v každém kontaktním bodě je 3 200 kg ÷ 4 kontaktní body ÷ 0,0025 m² = 3 200 kPa – což je mnohem více, než kolik vydrží většina nátěrů podlah skladů a některé betonové směsi bez poškození povrchu a výrazného soustředěného namáhání v rohové zóně spodní palety. To je důvod, proč je stohovací nosnost v renomovaných specifikacích uvedena odděleně od nosnosti jedné jednotky a proč je hodnota stohovací kapacity obvykle nižší na jednotku než jednovrstvá nosnost.
Při plánování stohovacích konfigurací vždy získejte výrobcem udávané stohovací zatížení – nikoli dynamické zatížení na polici – a aplikujte bezpečnostní faktor alespoň 1,25× pro prostředí, kde může stoh zaznamenat menší nárazy od projíždějících vysokozdvižných vozíků nebo vibrace z blízkých strojů. Náš technický tým ve společnosti Huijian poskytuje pokyny pro konfiguraci stohování jako standardní součást procesu specifikace produktu a pomáhá klientům vyhnout se scénářům nadměrného stohování, které by ohrozilo integritu palet a bezpečnost podlahy.
Ocelové palety mají teoretickou životnost mnohonásobně vyšší než dřevěné alternativy, ale dosažení této životnosti vyžaduje strukturovaný protokol o inspekci a údržbě spíše než provoz za běhu do selhání. Nejběžnější způsoby selhání u ocelových palet s dlouhou životností jsou předvídatelné a zjistitelné dříve, než způsobí pády nákladu nebo nehody při manipulaci.
Zavedení systému označování palet ID – dokonce i jednoduchého vyraženého čísla na každé jednotce – umožňuje svázat záznamy údržby s jednotlivými paletami, což umožňuje včas identifikovat vysoce poruchové jednotky a zjistit, zda je příčinou výrobní vada, konkrétní manipulační stanice nebo konkrétní typ skladovaného produktu.
Náš profesionální tým
Je připraven vás podpořit.


 Výrobci skladových regálů