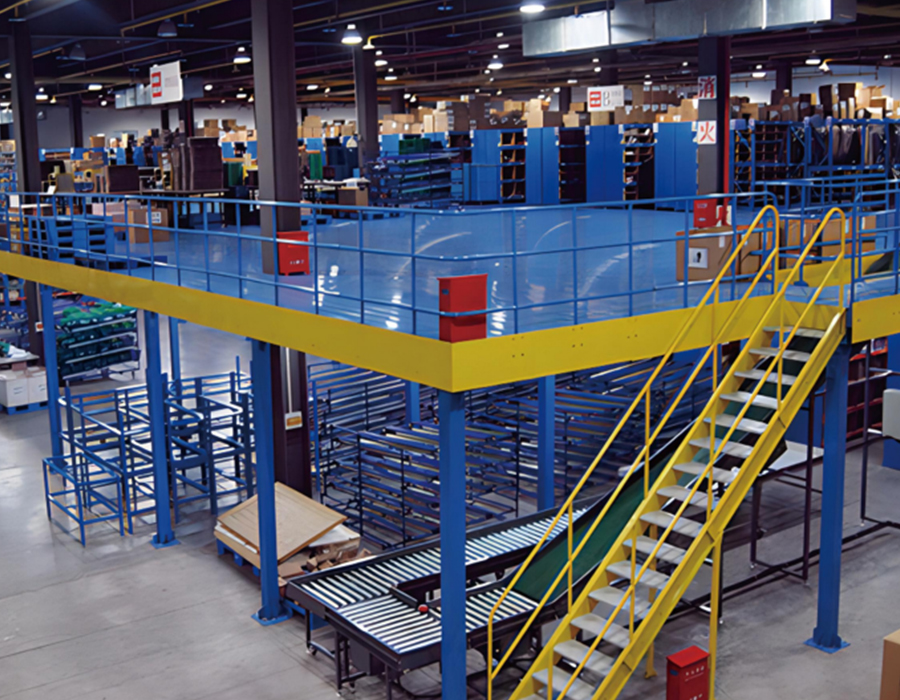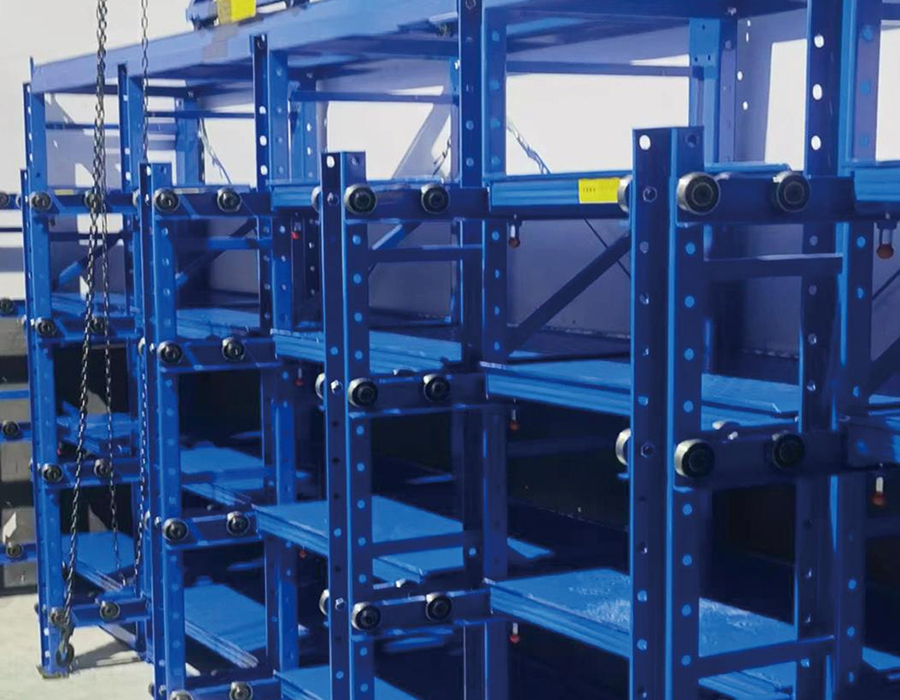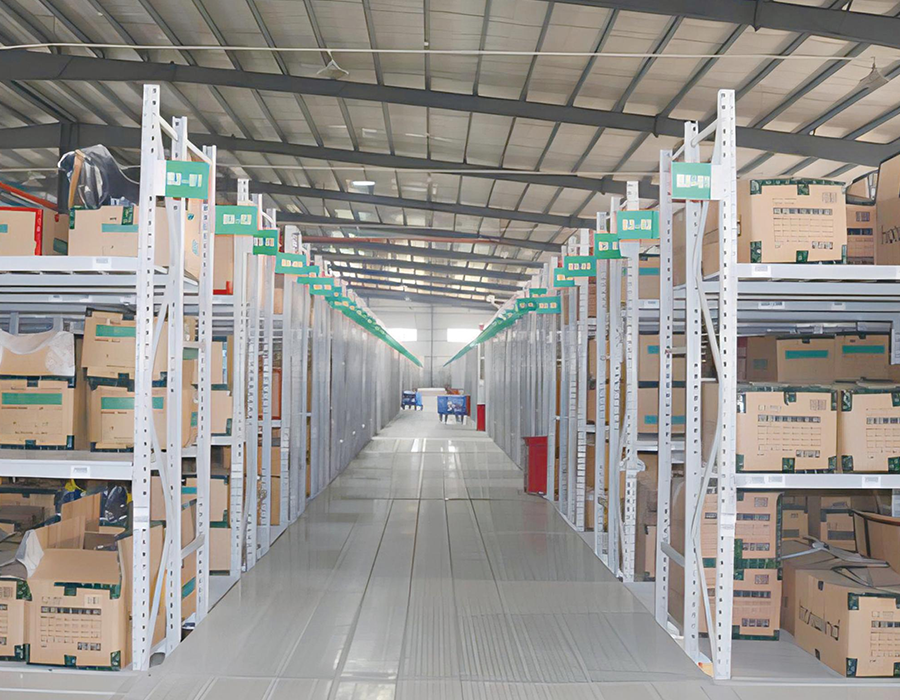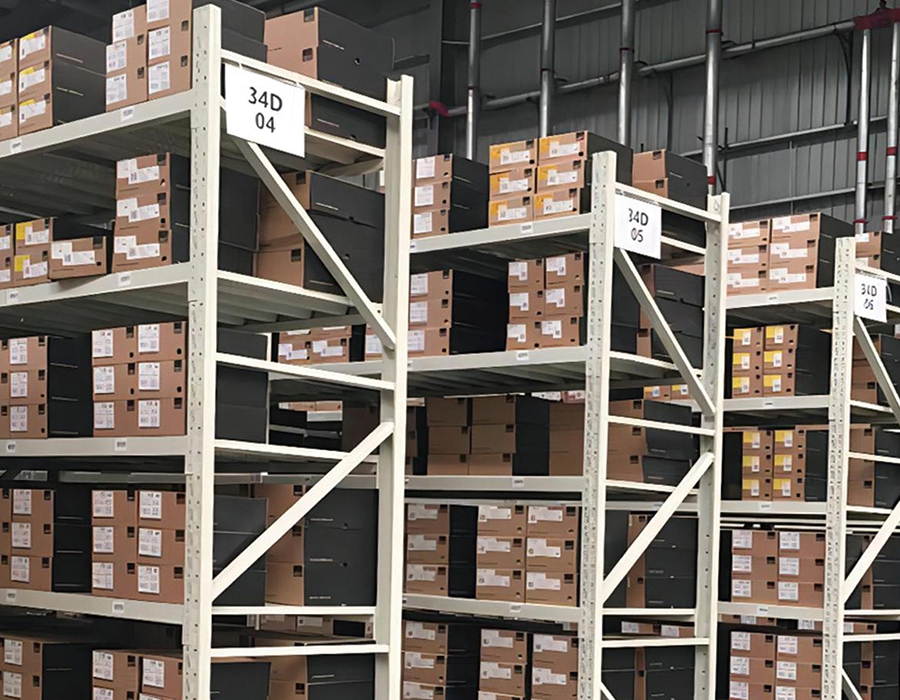
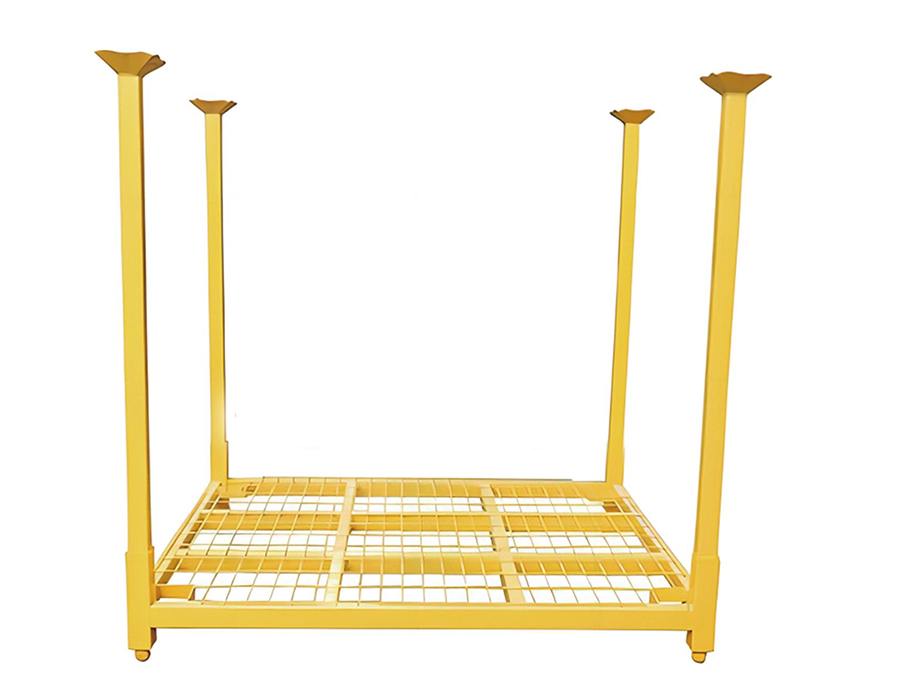
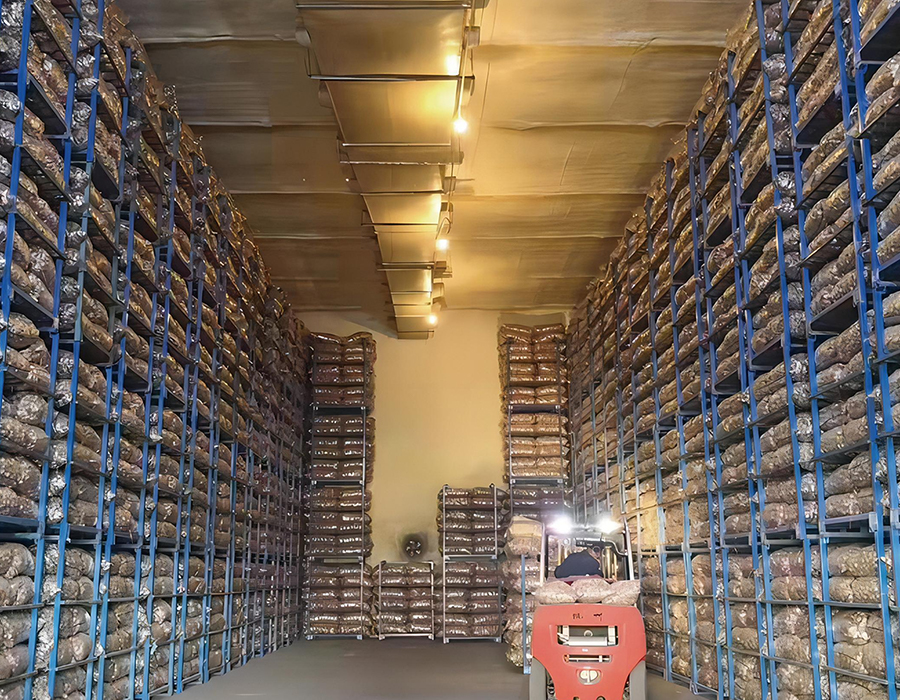
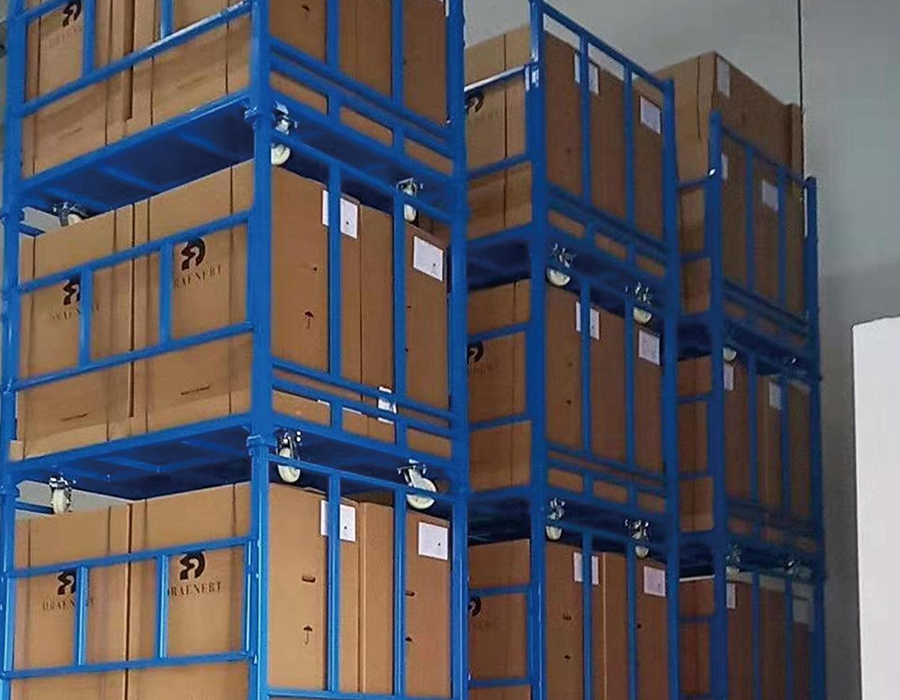
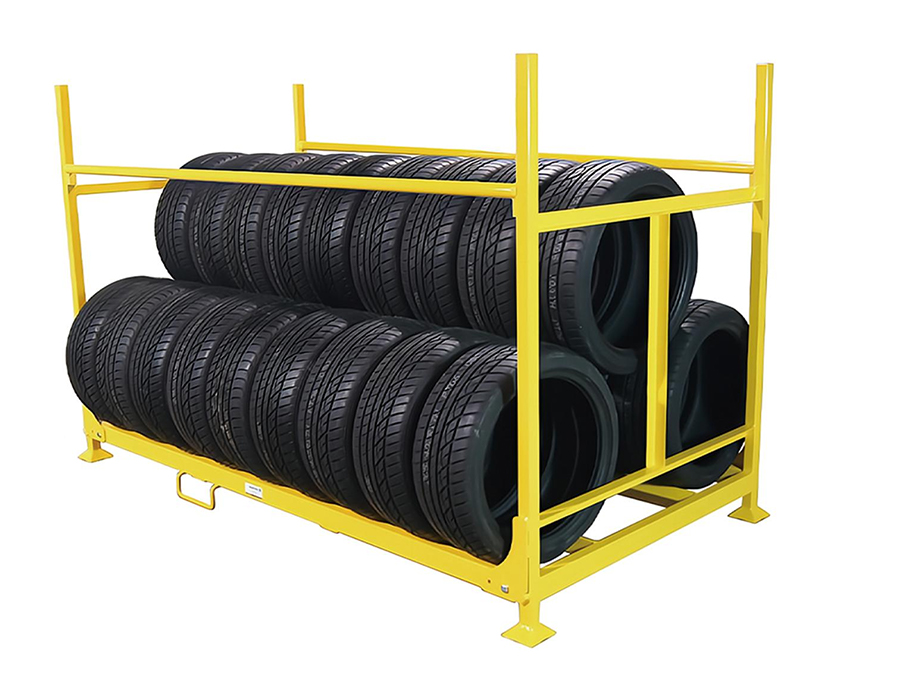
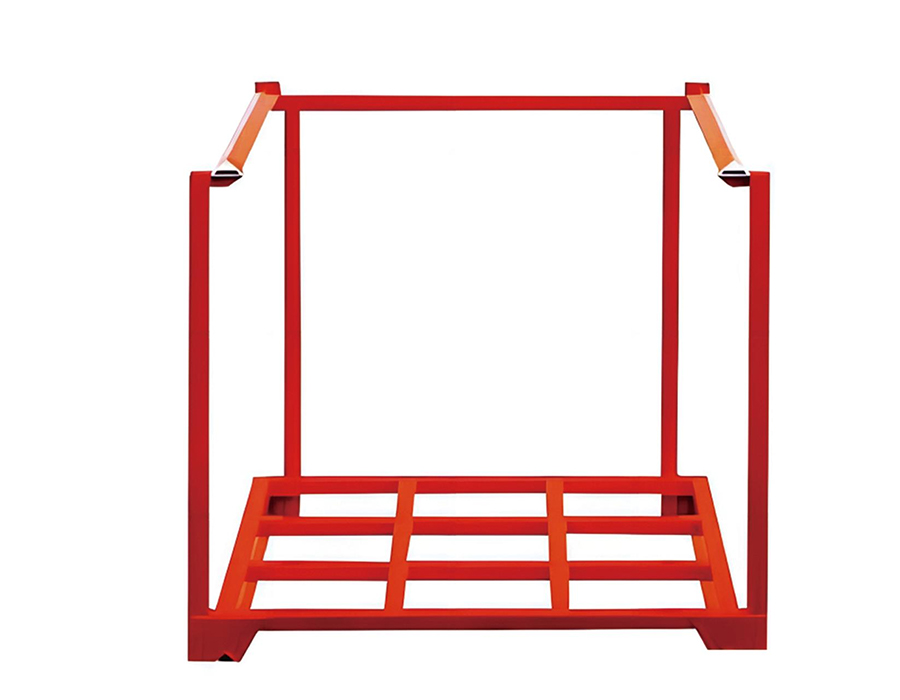
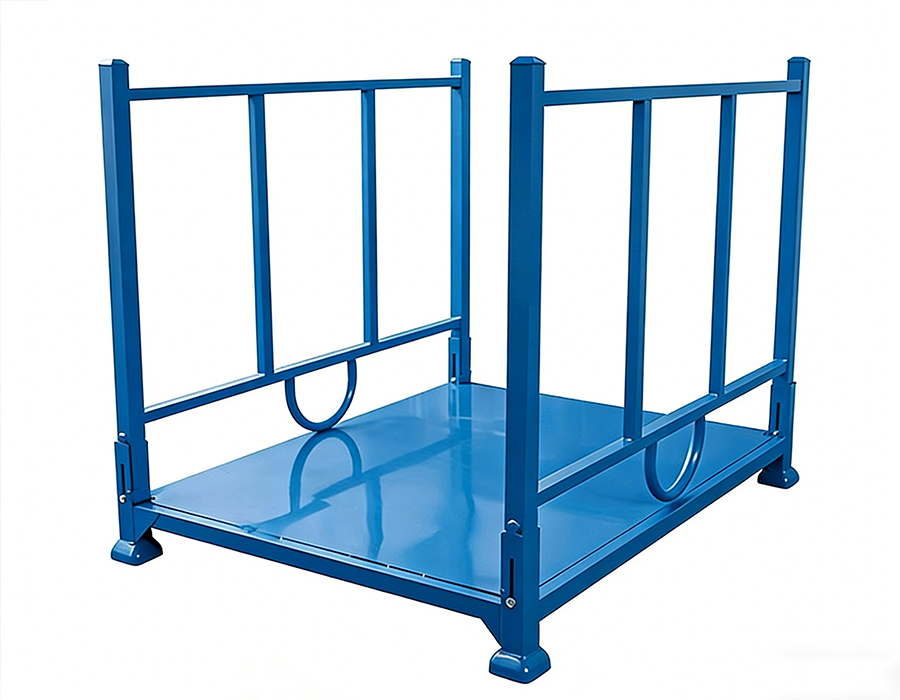
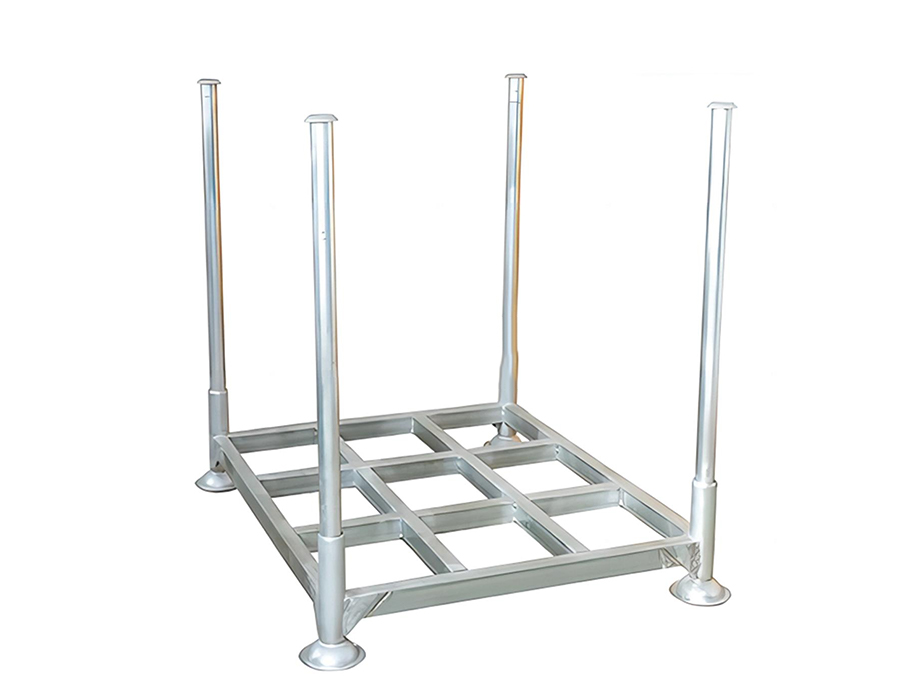
Stohovatelné regály jsou sjednocené skladovací systémy navržené pro provoz vysokozdvižných vozíků a vícevrstvé vertikální stohování, dostupné v chladírenských pevných, skládacích, po paletových a převrácených konfiguracích mřížek, které splňují různé požadavky různých skladovacích prostředí a typů produktů.
Všechny varianty jsou vyrobeny z vysoce pevné oceli pro strukturální integritu a stabilní vícevrstvý stohovací výkon. Chladírenské modely jsou ošetřeny podle speciálních antikorozních norem pro spolehlivý dlouhodobý výkon v prostředí s nízkou teplotou a vysokou vlhkostí; skládací a post-type modely se po vyprázdnění zmenšují na zlomek svého naloženého objemu, což přináší značné úspory nákladů na logistiku vracení a přepravy.
Návrhy produktů vyvažují viditelnost nákladu se snadným přístupem – varianty paluby s otevřenou sítí umožňují vizuální kontrolu zásob bez přesunu zboží; skládací mechanismy a spoje sloupků jsou ověřeny cyklickým testováním odolnosti pro dlouhodobou spolehlivost a nízké náklady na údržbu.
Široce nasazeno v logistice potravinového chladícího řetězce, výrobě skladování surovin, automobilových komponentů, venkovních přístavech a uzavřených dodavatelských řetězcích – flexibilní a efektivní řešení pro zvýšení hustoty skladování na metr čtvereční a snížení celkových nákladů na skladování a logistiku.
Představte si sklad na konci směny: palety s hotovým zbožím čekající v přijímací hale, surovin...
Přečtěte si víceKdyž vysokozdvižný vozík shodí plnou paletu na nosník regálu, konstrukce přijme více než stati...
Přečtěte si víceSpolečnost Anhui Huijian Intelligent Equipment Co., Ltd. nedávno přivítala delegaci zástupců něme...
Přečtěte si víceProč jsou stojany na formy základním nástrojem pracovního postupu V jakémkoli výrobním p...
Přečtěte si víceCo jsou lehké bezšroubové regály? Lehké bezšroubové police je typ úložného regálu navrže...
Přečtěte si víceStohovací mechanismus v skladové stohovací regály — kde se rohové sloupky horního stojanu usadí do límcových objímek nebo přijímacích misek na spodním stojanu — se jeví mechanicky přímočaré, ale geometrie tohoto spojení řídí jak boční stabilitu stohovaného sloupku, tak praktický maximální počet pater, kterých lze bezpečně dosáhnout při zatížení. Hloubka záběru sloupku do objímky límce je nejkritičtější rozměr: nedostatečná hloubka záběru umožňuje, aby se horní hřeben kýval při excentrickém zatížení, zatímco nadměrná výška sloupku nad límcem může způsobit vybočení sloupku, než límec poskytne boční omezení.
Většina standardních konstrukcí skladových kovových stohovacích regálů používá hloubku záběru sloupků 50–80 mm, což poskytuje dostatečné boční omezení pro dvou- nebo třívrstvé stohování při rovnoměrně rozloženém zatížení. Pokud jsou však břemena umístěna mimo střed – což je běžný jev při skladování nepravidelně tvarovaných dílů, dlouhých tyčí nebo částečně naplněných kontejnerů – excentrické zatížení generuje klopný moment, kterému musí nákružek odolat. Ve třech nebo čtyřech úrovních výšky rameno momentu od excentricity zatížení k nejnižšímu spojení límce násobí boční sílu na základně počtem výšek úrovně, což znamená, že excentricita, která je konstrukčně nevýznamná na jedné úrovni, se může stát problémem stability na čtyřech úrovních se stejným zatížením.
Rozhodující konstrukční kontrolou pro vícevrstvé regálové sloupy skladu není axiální kompresní kapacita – ocelové sloupky jsou téměř vždy dostatečné v čistém stlačení – ale kombinovaná axiální a ohybová interakce v místě záběru límce, kde je sloupek současně stlačován hmotností nad a ohýbán reakcí bočního omezení z límce. Výrobci, kteří hodnotí své stohovací regály pouze podle statického axiálního zatížení, aniž by specifikovali předpoklad excentricity nebo maximální počet vrstev pro dané zatížení, poskytují neúplné specifikace. Kupující provozující stohové regály ve třech úrovních nebo vyšší by si měli vyžádat kombinovaná data interakce zatížení, nikoli pouze zatížení jednotlivých regálů.
Svislé rohové sloupky skladové kovové stohovací regály jsou vyráběny v několika profilech průřezu a výběr mezi nimi ovlivňuje nejen konstrukční vlastnosti, ale také konzistenci límce, odolnost proti poškození povrchu a snadnost opravy po nárazu. Tři nejběžnější profily sloupků jsou kulatá trubka, čtvercová trubka a úhlová sekce, z nichž každý má odlišné vlastnosti, díky kterým jsou více či méně vhodné v závislosti na provozním prostředí.
| Profil příspěvku | Strukturální účinnost | Konzistence límce | Chování při poškození při nárazu | Typická aplikace |
| Kulatá trubka | Vysoká – stejná síla ve všech směrech | Vynikající — kruhová objímka je samostředící | Promáčknutí lokálně bez globální ztráty sekce | Vysoká zátěž, stohování na vysoké úrovni |
| Čtvercová trubka | Dobrý — závislý na orientaci | Dobré – nutné zarovnání do rohu | Rohové poškození výrazně snižuje průřez | Střední zatížení, standardní použití ve skladu |
| Úhlový řez | Střední – otevřená část náchylná ke zkroucení | Střední – citlivé na zarovnání | Deformace nohy běžná při bočním nárazu | Lehký provoz, málo častá manipulace |
Kulaté trubkové sloupky mají konstrukční výhodu, která je často nedoceněná: jejich polární moment setrvačnosti je stejný ve všech bočních směrech, což znamená, že odolávají ohybu stejně, ať už boční zatížení přichází zepředu, ze strany nebo diagonálně. To je zvláště důležité v aplikacích stohovaných regálů, kde je směr potenciálního zatížení špičky nepředvídatelný – vysokozdvižný vozík, který tlačí stohovaný sloup z jakéhokoli úhlu, naráží na stejný odpor bez ohledu na směr přiblížení. Naproti tomu čtvercové trubkové sloupky mají vyšší ohybový odpor kolem svých těžišť zarovnaných s čely trubek, ale nižší odpor kolem diagonální osy – směr, který je nejčastěji zatěžován při nárazu šikmým vysokozdvižným vozíkem. Pro těžký provoz skladové ocelové stohovací regály Při provozu v rušném prostředí vysokozdvižných vozíků sloupky s kulatou trubkou trvale překonávají čtvercovou trubku v odolnosti proti nárazu navzdory podobné nebo nižší tloušťce stěny.
Plošina – horizontální nosná platforma skladového regálu – je vyrobena v několika konfiguracích, které mají přímý dopad na stabilitu produktu, rozložení nákladu po konstrukci plošiny a praktičnost nakládání a vykládání různých typů produktů. Výběr nesprávné konfigurace desky pro skladovaný produkt je častou příčinou poškození produktu, obtížnosti při manipulaci a předčasného opotřebení desky, kterému se lze vyhnout promyšlenějším procesem specifikace.
Svařované desky z drátěného pletiva poskytují ventilaci a viditelnost skrz povrch paluby, díky čemuž jsou vhodné pro skladované produkty, které těží z proudění vzduchu – automobilové díly podléhající kondenzaci, potravinářské nádoby vyžadující kontrolu bez rozkládání a součásti, které musí být viditelné pro ověření inventáře bez otevření regálu. Omezení drátěného pletiva spočívá v tom, že nosnost na jednotku plochy je nižší než u pevné desky při ekvivalentní hmotnosti materiálu a otvory pletiva mohou zachytit vyčnívající upevňovací prvky, kabelové spony nebo nepravidelné obaly a způsobit poškození při klouzání nebo tažení břemen po povrchu. Průměr drátěného pletiva a velikost otvoru musí odpovídat nejmenšímu komponentu nebo balícímu prvku, který bude pravděpodobně umístěn na palubě – otvor pletiva 50 mm × 50 mm je příliš velký pro regály s malými krabicovými díly, které mohou svou vlastní hmotností částečně proniknout pletivem.
Masivní desky, obvykle 3–6 mm za studena nebo za tepla válcovaná ocel, poskytují souvislou nosnou plochu, která rozděluje koncentrované zatížení z produktů s nepravidelným dnem efektivněji než pletivo. Jsou správnou volbou pro skladování produktů s malými půdorysnými plochami – válcové nádoby, tvarované odlitky nebo jakýkoli produkt, který by spočíval pouze na jednom nebo dvou drátěných pletivech, než aby se rozkládal přes mřížku. Praktickým omezením je hmotnost: masivní deska o rozměrech 1 200 mm × 1 000 mm při tloušťce 5 mm přidává přibližně 47 kg k hmotnosti prázdného regálu, která se rychle hromadí ve flotile skladových ocelových stohovacích regálů, s nimiž se často manipuluje a přemisťuje je.
Vlnité nebo žebrované ocelové paluby nabízejí výhodu strukturální účinnosti – profilovaná sekce poskytuje výrazně vyšší odolnost v ohybu než plochá deska při stejné tloušťce materiálu, což umožňuje zvýšení rozpětí plošiny bez úměrného zvýšení vlastní hmotnosti. Povrchové hřebeny také poskytují určitý stupeň bočního omezení pro produkty s plochým dnem, což snižuje klouzání při manipulaci. Omezením je čištění: zbytky produktu, maziva a kontaminace částicemi se hromadí v drážkách paluby a je obtížné je důkladně vyčistit, takže vlnité desky nejsou vhodné v prostředích pro styk s potravinami nebo ve farmaceuticky regulovaných skladovacích prostředích, kde musí být hygiena povrchu ověřitelná.
Prázdné skladové kovové stohové regály představují významnou výzvu pro správu prostoru v zařízeních, kde využití regálů kolísá s výrobními nebo skladovými cykly. Plná výrobní série může vyžadovat 500 aktivních stojanů současně; mezi běhy musí být tyto stojany skladovány, aniž by zabíraly prostor potřebný pro jiné operace. Vnořování – sbalení regálu do kompaktní konfigurace, která umožňuje uložení více prázdných regálů na půdorys jednoho – je primárním řešením, ale poměr vkládání a mechanismus, kterým je dosaženo vkládání, se mezi návrhy regálů výrazně liší a ovlivňují provozní efektivitu způsoby, které přesahují výpočet úložného prostoru.
Poměr vnoření popisuje, kolik složených prázdných stojanů zabírá vertikální prostor jednoho naloženého stojanu. Poměr vnoření 4:1 znamená čtyři prázdné regály naskládané do výšky jednoho naloženého regálu, čímž se požadavky na prázdný skladovací prostor snižují na 25 % aktivního skladovacího prostoru. Dosažení vysokých poměrů uložení vyžaduje, aby výška rohového sloupku regálu nad povrchem paluby při složení byla minimalizována – v praxi to znamená, že sloupky se musí během zakládání buď sklopit, oddělit nebo klesnout pod úroveň plošiny. Konstrukce skládacích sloupků dosahují nejvyšších poměrů zasunutí (často 5:1 nebo 6:1), ale zavádějí mechanickou složitost v bodech závěsů, které jsou náchylné k poškození v prostředí s nešetrným zacházením a vyžadují kontrolu před každým použitím, aby se ověřilo, že západky sloupků jsou plně zajištěny.
Regály s pevnými sloupky se zkosenou geometrií sloupků – kde horní část každého sloupku má o něco menší průměr než spodní, což umožňuje sloupkům horního prázdného regálu zasunout se do objímkových objímek spodního regálu dále než při naloženém provozu – dosahují poměrů zasunutí 3:1 až 4:1 bez mechanických skládacích součástí. Tato konstrukční jednoduchost snižuje požadavky na údržbu a eliminuje poruchový režim nezajištěného záhybu, který má za následek zhroucení sloupku během nakládání. Kompromisem je nižší poměr skládání než u skládacích konstrukcí a operace skládání, která vyžaduje pečlivé vertikální vyrovnání během stohování, což zpomaluje proces skládání při velkoobjemových operacích konsolidace prázdných regálů.
Ve společnosti Huijian je naše řada skladových kovových stohových regálů navržena pro více konfigurací skládání, s geometrií sloupků a rozměry límce vyvinutými prostřednictvím našeho interního výzkumného a vývojového centra, aby se optimalizoval poměr vkládání pro každou třídu zatížení – zajišťuje, že prázdný regálový sklad spotřebovává minimální možnou podlahovou plochu, aniž by byla obětována strukturální spolehlivost záběru sloupku límce za naložených stohovacích podmínek.
Skladové ocelové stohové regály používané ve venkovních odstávkách, přímořských logistických zařízeních, prostředích pro zpracování potravin nebo chemických skladech čelí problémům s korozí, které samotné standardní práškové lakování nemůže spolehlivě vyřešit během víceleté životnosti. Pochopení hierarchie dostupných povrchových úprav a podmínek, jimiž se řídí jejich výběr, je zásadní pro specifikaci stohovacích stojanů, které si zachovají strukturální integritu a vzhled po celou požadovanou servisní dobu bez nutnosti předčasného přetírání nebo výměny.
Účinnost ochrany proti korozi povrchových úprav se obvykle porovnává pomocí zkušebních hodin v solné mlze podle normy ISO 9227, což urychluje korozní prostředí a umožňuje srovnání v časovém rámci testování. Typická výkonnostní měřítka pro zpracování stohovaných stojanů jsou následující:
Pro stohovací regály, které přecházejí mezi vnitřním skladováním a venkovním skladováním – což je běžný provozní model v dodavatelských řetězcích automobilového průmyslu a stavebních materiálů – představuje dvouvrstvý epoxy-polyesterový systém nejpraktičtější specifikaci: podstatně lepší odolnost proti korozi než standardní práškový lak, za cenu vyšší o 25–35 % a plně opravitelný kompatibilními nátěry aplikovanými v terénu, když dojde k místnímu poškození.
Jmenovitá kapacita skladového stohového regálu je vypočítána za předpokladu, že náklad je rovnoměrně rozložen po povrchu paluby a že těžiště nákladu je umístěno v geometrickém středu regálu. V praxi jsou oba předpoklady rutinně porušovány – a strukturální důsledky nerovnoměrného zatížení ve stohovaných regálových konfiguracích jsou závažnější, než by byly pro stejnou excentricitu zatížení v jediném stojanu stojícím na podlaze, protože excentricita je zesílena přes výšku stohovaného sloupu.
Zvažte stojan naložený ocelovými cívkami nebo válcovými součástmi, které se během umístění stáčejí na jednu stranu desky – není to neobvyklé, když jsou desky mírně nerovné nebo když jsou produkty položeny pod úhlem. Odsazení 200 mm nákladu o hmotnosti 1 000 kg od osy plošiny vytváří klopný moment 200 kg·m na úrovni plošiny. V jednovrstvé konfiguraci tomuto momentu odolává připojení límce na základně a geometrie kapsy vysokozdvižného vozíku. Ve třívrstvém stohu vytváří stejná excentricita 200 mm v horní vrstvě kumulativní boční sílu na základně, která je třikrát větší, a šířka stabilizační základny stojanu – vzdálenost mezi nejvzdálenějšími body záběru límce – se nemusí úměrně zvětšit. Praktickým výsledkem je, že postupy nakládání, které jsou vizuálně přijatelné a strukturálně bezpečné při použití v jedné vrstvě, mohou vytvářet skutečné riziko nestability ve vícevrstvém stohování.
Zařízení provozující skladové ocelové stohovací regály ve vyšších konfiguracích by měly implementovat explicitní nakládací protokoly, které řeší disciplínu centrování, spíše než se spoléhat na operátory, kteří intuitivně porozumí důsledkům stability nakládání mimo střed ve výšce. Praktické prvky protokolu zahrnují natřené nebo přivařené značky středové čáry na povrchu paluby, značky maximálního přípustného přesahu na okrajích paluby a jasný limit maximální excentricity vyjádřený v milimetrech spíše než obecný pokyn „centrálně načítat“ – termín, který si různí operátoři vykládají různě.
Vstupní kapsy vysokozdvižného vozíku na základním rámu skladového kovového stohového regálu jsou styčným bodem mezi regálovým systémem a každým zařízením pro manipulaci s materiálem v zařízení – přesto je jejich design často považován za rozměrový dodatek spíše než jako konstrukční součást s vlastními funkčními požadavky. Šířka kapsy, hloubka, vstupní geometrie a konstrukční spojení mezi trubkou kapsy a základním rámem mají měřitelný vliv na dobu manipulačního cyklu, míru poškození regálu a konzistenci záběru vidlic napříč smíšeným vozovým parkem vysokozdvižných vozíků.
Šířka vstupu kapsy vidlice je obvykle specifikována na 160 mm nebo 185 mm, což odpovídá dvěma nejběžnějším standardním šířkám vidlic používaných ve vozovém parku protizávaží a retraků. Šířka kapsy 160 mm akceptuje 150 mm standardní vidlice s vůlí 5 mm na stranu – dostačující pro zarovnaný vstup, ale neposkytuje žádnou toleranci pro boční chybu polohování vidlice nebo pro malé odchylky šířky mezi páry vidlic stejné nominální specifikace. Zvětšení šířky kapsy na 185 mm přidává 12,5 mm vůle na stranu, což významně snižuje přesnost potřebnou pro vstup vidlice a snižuje frekvenci nárazů do kapsy v důsledku nesprávného vstupu o 50–70 % v zařízeních se smíšeným vozovým parkem vysokozdvižných vozíků. Strukturální postih širší kapsy je zanedbatelný; provozní přínos ve snížení poškození stojanu je významný.
Geometrie zkosení vstupu kapsy — úhel, pod kterým je vstup kapsy řezán nebo tvarován — ovlivňuje, jak se hrot vidlice dotýká kapsy během vstupu. Čtvercový otvor kapsy bez zkosení soustřeďuje nárazovou sílu z nesprávně zarovnané vidlice do jediného bodu v rohu okraje kapsy, což způsobuje progresivní deformaci a roztržení stěny trubky kapsy. Zkosení 30–45 stupňů na vnější straně vstupu kapsy rozděluje sílu nárazu na delší linii kontaktu a odklání špičku vidlice do kapsy spíše než do stěny trubky. Tento jednoduchý výrobní detail prodlužuje životnost vysoce používaných kapes v rušném prostředí vysokozdvižných vozíků o faktor dva až tři, aniž by se zvýšily náklady na materiál – vyžaduje pouze sekundární tvarování nebo řezání na vstupu kapsy během výroby.
Naše skladové ocelové stohovací regály jsou vyráběny na šesti vyhrazených výrobních linkách v našem závodě v Guangde o rozloze 58 000 metrů čtverečních, kde je geometrie vstupu do kapsy standardizována s plnými profily zkosení jako výchozí výrobní nastavení – nikoli možnost upgradu – protože dlouhodobé snížení míry poškození na poli z tohoto detailu více než ospravedlňuje další výrobní krok v měřítku.
Flotila skladových stohových regálů v aktivním průmyslovém využití je znehodnocující se aktivum, které během své životnosti hromadí škody způsobené manipulačními nárazy, přetížením a vystavením vlivům prostředí. Na rozdíl od pevných regálových systémů, kde je poškození viditelné na definovaném místě, se stohové regály pohybují mezi provozovnami, zákazníky a výrobními oblastmi – rozdělují poškození napříč vozovým parkem způsoby, které ztěžují sledování stavu bez systematického přístupu k řízení. Zařízení provozující flotily více než 50 regálů, které postrádají formální sledovací a kontrolní protokoly, běžně objeví významnou část svého vozového parku v podstandardním stavu pouze tehdy, když si incident manipulace nebo audit vynutí fyzickou kontrolu.
Efektivní systém správy vozového parku stohových stojanů řeší tři různé provozní požadavky: identifikaci jednotlivých stojanů, pravidelnou kontrolu stavu a kritéria pro rozhodnutí o vyřazení. Individuální identifikace vyžaduje, aby každý stojan nesl jedinečný identifikátor – buď vyražený kovový štítek, laserem označený kód na základním rámu nebo integrovaný RFID čip – který spojuje fyzický stojan se záznamem údržby ve sledovacím systému. Štítky s čárovým kódem jsou nejméně odolnou možností v prostředí průmyslových regálů; delaminují se opakovaným čištěním, kontaktem s vidlicí a venkovním UV zářením během 12–24 měsíců. Vyražené nebo laserem označené identifikátory na samotné ocelové konstrukci jsou trvalé a měly by být standardně specifikovány na jakémkoli rackovém parku určeném pro víceletý provoz.
Inspekční kritéria pro skladové kovové stohové regály by měla být přizpůsobena konkrétním režimům poškození relevantním pro každý typ regálu a provozní prostředí, ale základní kontrolní protokol by měl v definovaných intervalech řešit následující podmínky:
Kritéria pro odchod do důchodu by měla být vyjádřena spíše jako konkrétní měřitelné prahy než jako popis subjektivních podmínek. Politika vyřazení racku, která uvádí „odejít, když je významně poškozena“, vytváří nekonzistentní rozhodnutí mezi inspektory; ten, který říká, že „vyřazení, když oblouk sloupku překročí 5 mm na 500 mm, když objímka nemůže dosáhnout minimálního záběru na sloupku 40 mm, nebo když jakákoli trhlina ve svaru přesahuje 10 mm na délku“, poskytuje konzistentní, auditovatelná rozhodnutí, která mohou být aplikována jednotně napříč velkým vozovým parkem personálem se základním školením.
Náš profesionální tým
Je připraven vás podpořit.


 Výrobci skladových regálů