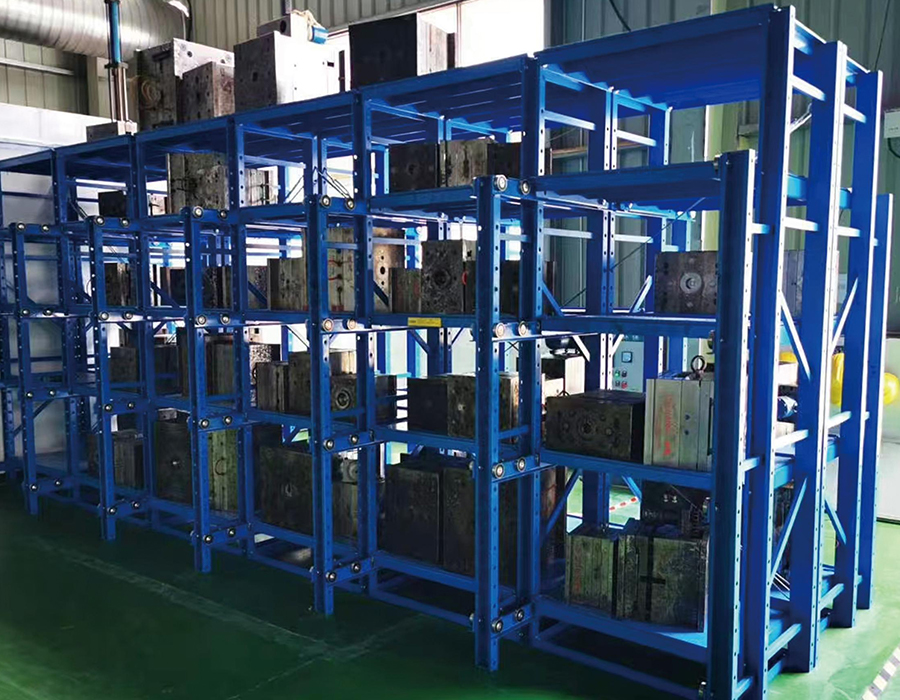
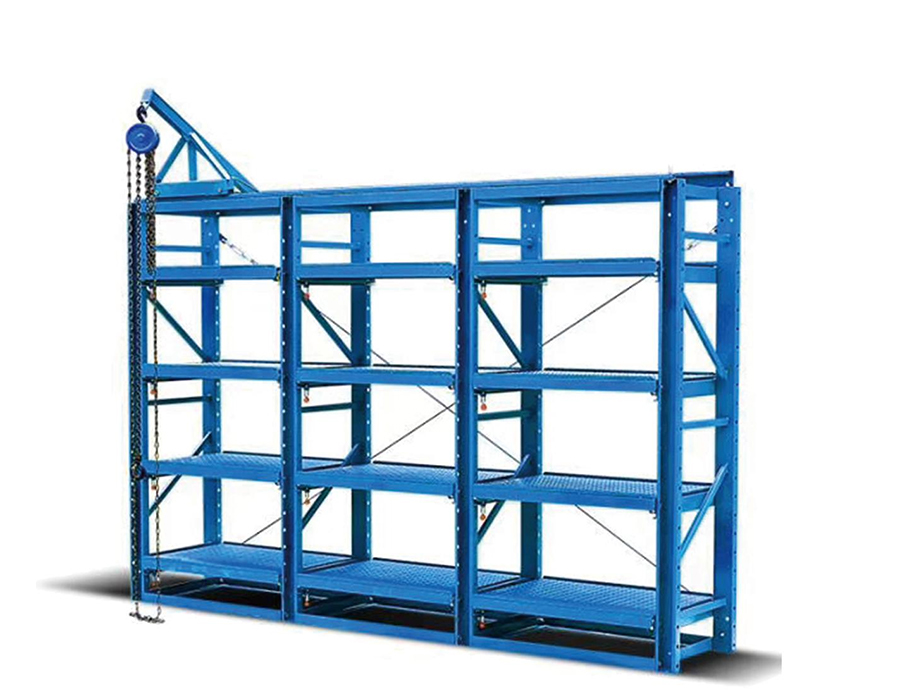
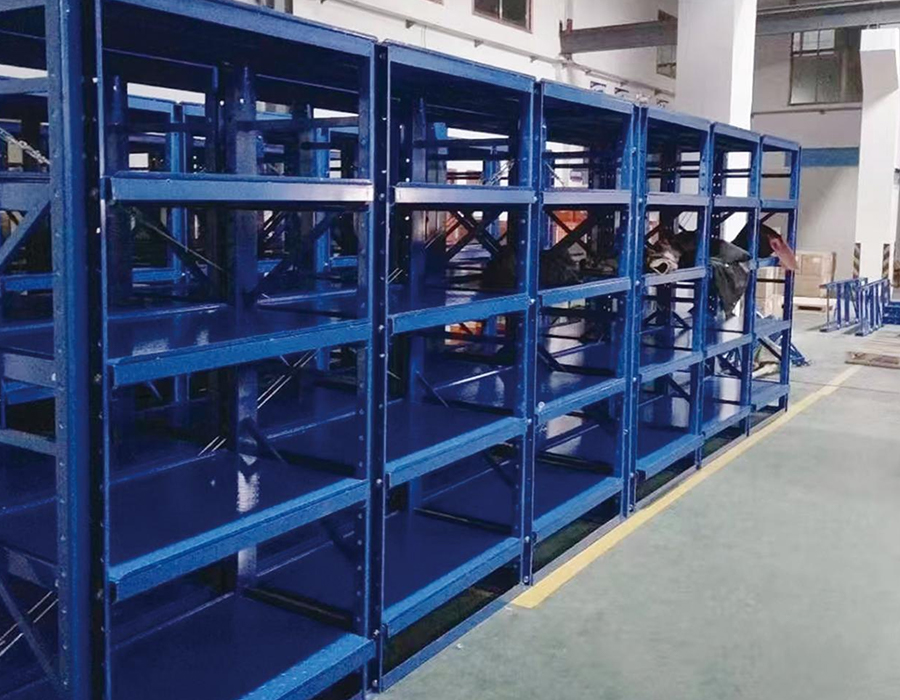
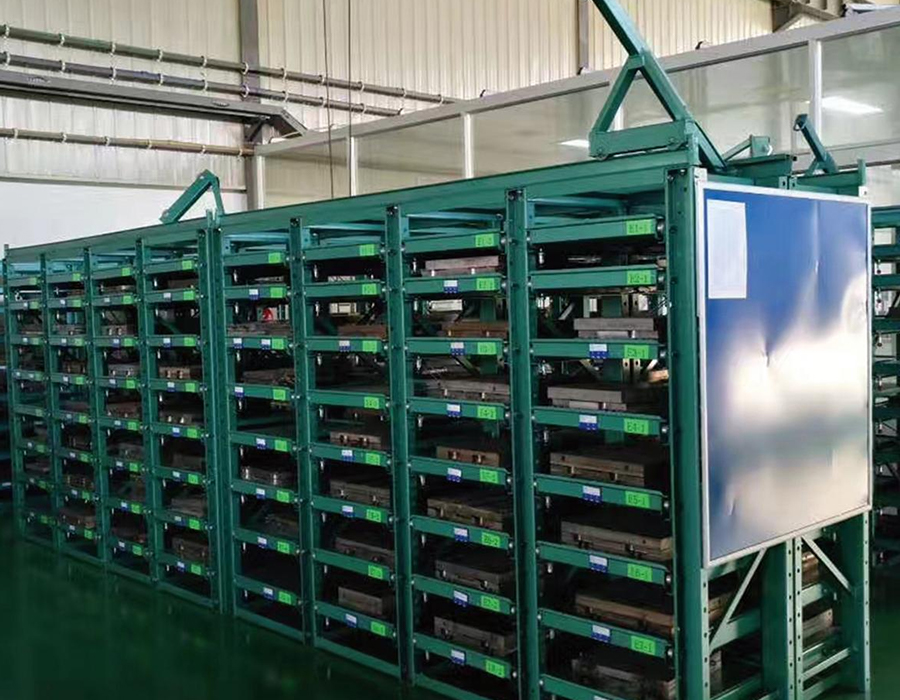
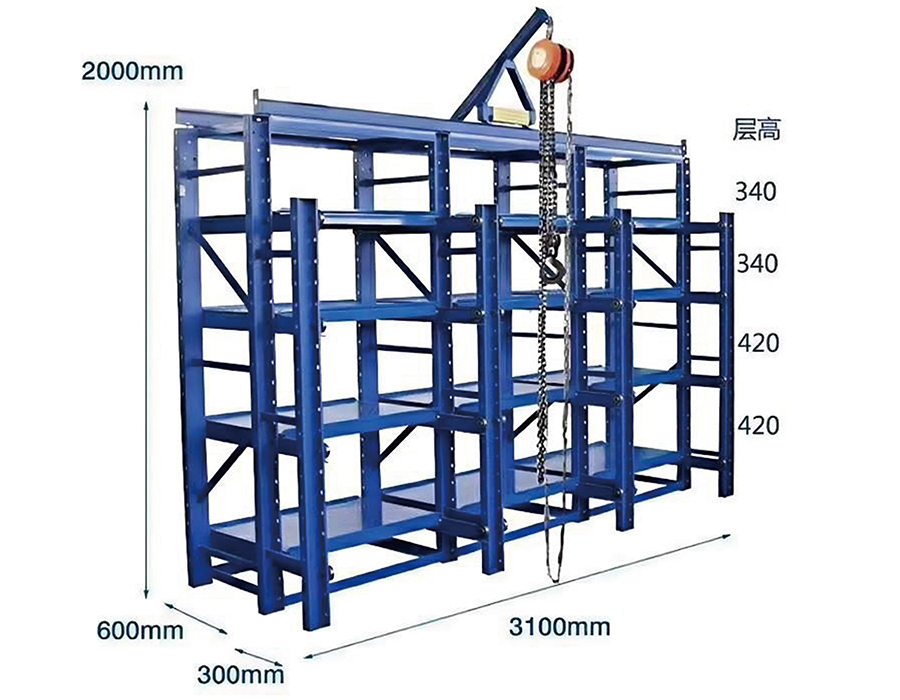
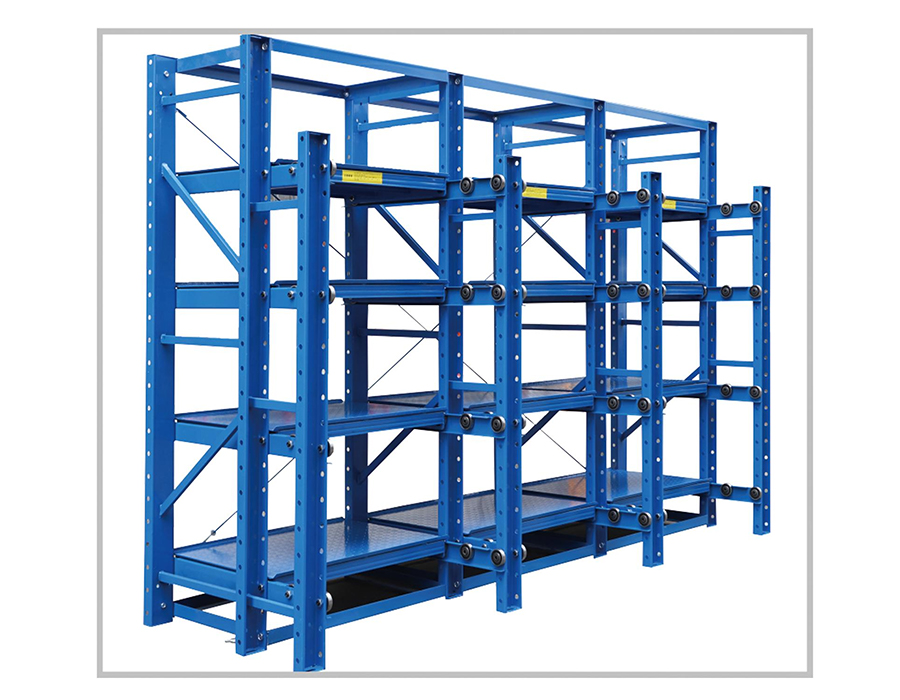
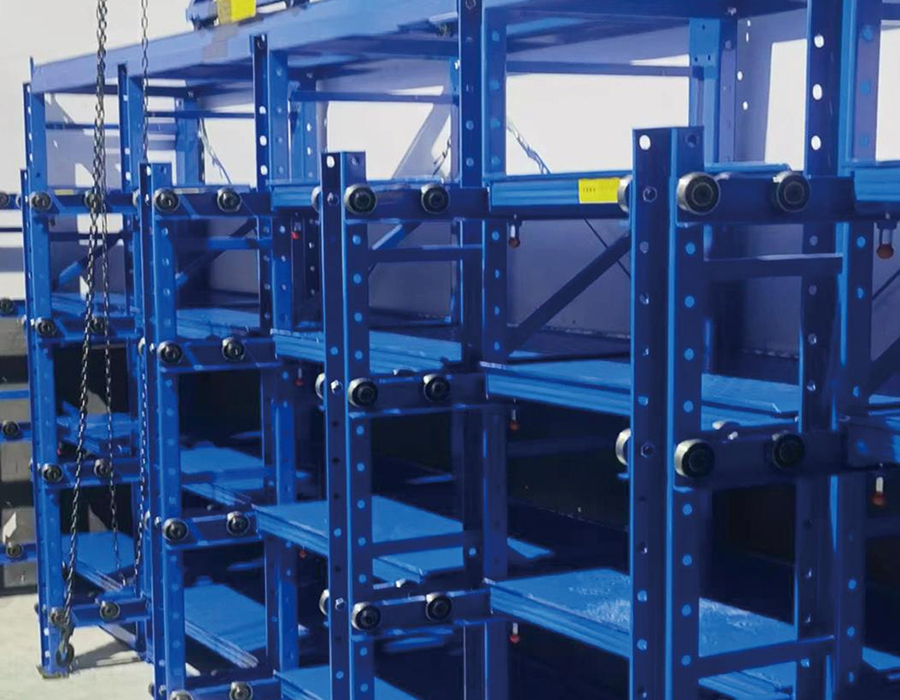
Zásuvkové stojany na formy jsou účelové skladovací systémy pro organizované skladování, klasifikaci a vyhledávání průmyslových nástrojů, dostupné v polootevřených a plně otevřených konfiguracích, aby vyhovovaly různým rozměrům forem, hmotnostem a frekvencím přístupu v široké škále výrobních prostředí.
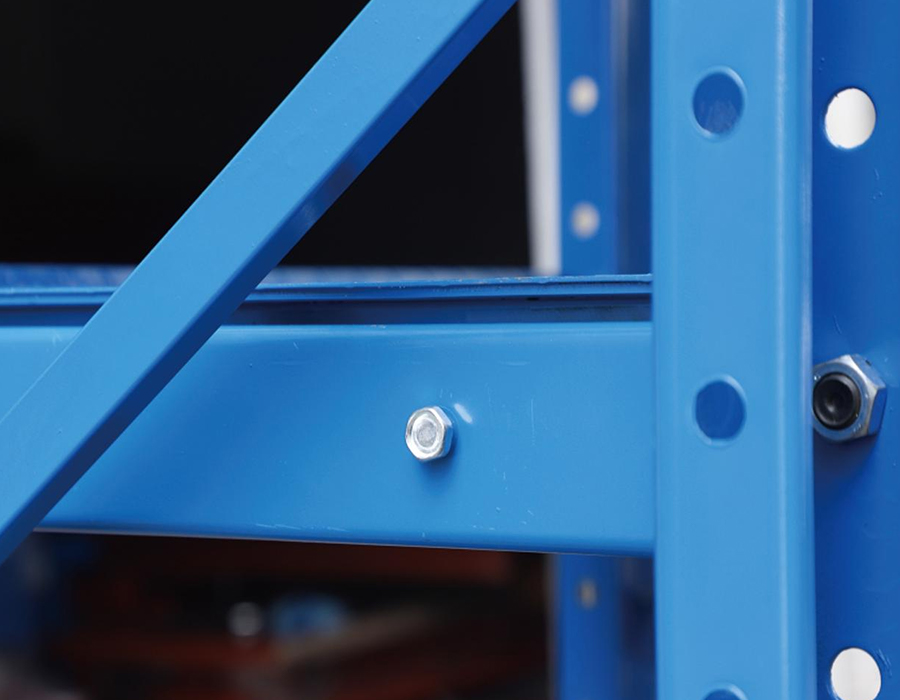
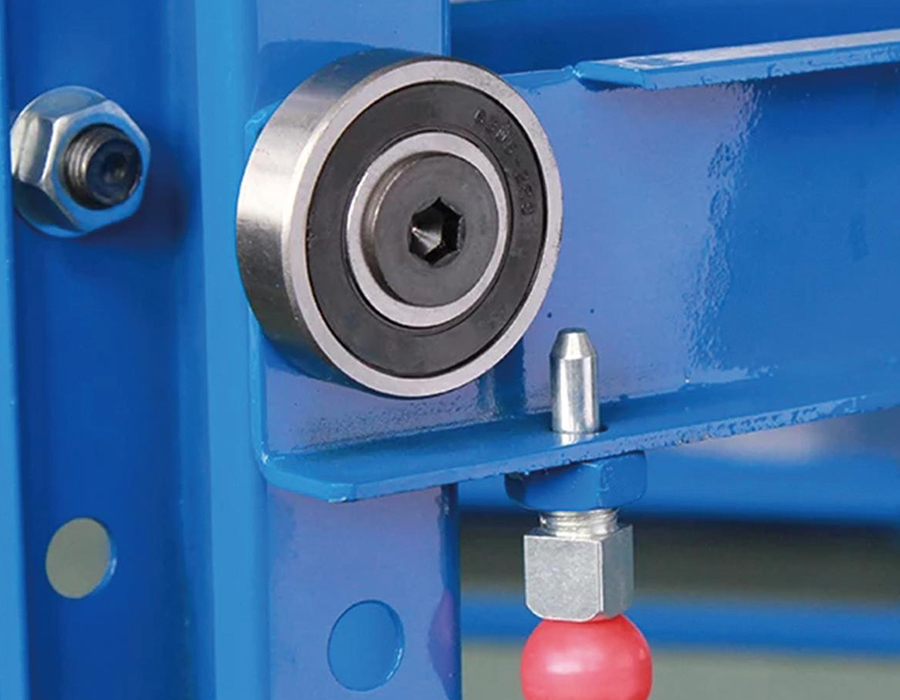
Primární konstrukce se skládá z vysokopevnostní profilové oceli nebo za studena válcovaných ocelových sloupků a příčných nosníků s přesně posuvně namontovanými zásuvkami pro hladký provoz bez námahy. Každá zásuvka je vybavena polohovacím bezpečnostním zámkem a upevňovacími šrouby proti vypadnutí pro udržení stability formy během skladování a zabránění poškození způsobenému neúmyslným posunutím.
Nosnost na zásuvku se pohybuje od 200 kg do 3 000 kg; plně otevřený model pro velké zatížení unese 1 200 kg na zásuvku a je dodáván s integrovaným zvedacím zařízením pro nakládání a vykládání bez mostových jeřábů nebo velkých vysokozdvižných vozíků. Blokovací mechanismus konstrukčně zabraňuje současnému vysunutí více než jedné zásuvky, čímž se eliminuje riziko nestability těžiště spojené s více otevřenými vrstvami.
Povrchová úprava odolná proti korozi, vlhkosti a prachu chrání uložené nástroje před degradací prostředí. Primární aplikace zahrnují mechanickou výrobu, automobilové nástroje, vstřikování a výrobu elektroniky – poskytující měřitelně vyšší účinnost výměny forem a nižší náklady na opotřebení a poškození nástrojů.
Představte si sklad na konci směny: palety s hotovým zbožím čekající v přijímací hale, surovin...
Přečtěte si víceKdyž vysokozdvižný vozík shodí plnou paletu na nosník regálu, konstrukce přijme více než stati...
Přečtěte si víceSpolečnost Anhui Huijian Intelligent Equipment Co., Ltd. nedávno přivítala delegaci zástupců něme...
Přečtěte si víceProč jsou stojany na formy základním nástrojem pracovního postupu V jakémkoli výrobním p...
Přečtěte si víceCo jsou lehké bezšroubové regály? Lehké bezšroubové police je typ úložného regálu navrže...
Přečtěte si víceV a skladovací zásuvkové stojany na formy Mechanismus pro vysouvání zásuvek je místem, kde se soustřeďují největší technické požadavky – přesto je to součást, která je nejčastěji podceňována při nákupu rozpočtu. Zásuvka formy může nést zatížení v rozmezí od 500 kg do více než 5 000 kg v závislosti na aplikaci a musí toto zatížení plynule rozšířit na vzdálenost 600–1 200 mm bez bočního vychýlení, bez váznutí při excentrickém zatížení a spolehlivého provozu v tisících cyklů. Tyto požadavky nelze splnit zvětšením standardních lehkoběžných pojezdů zásuvek.
Dva dominantní typy výsuvných systémů používaných v průmyslových stojanech na formy jsou ocelová válečková ložiska a profilované systémy vodicích kolejnic s recirkulačními kuličkovými vozíky. Kluzná ložiska používají válečky z kalené oceli běžící v kanálech tvarovaných za studena – jsou robustní, odolné vůči znečištění a snadno se udržují, ale jejich únosnost na jednotku šířky je omezena kontaktním napětím válečků. U zásuvek přesahujících 2 000 kg se jeden pár válečkových pojezdů stává nepraktickým bez extrémně širokých roztečí, což zase zvyšuje celkovou šířku regálu. Systémy profilových vodicích kolejnic – v podstatě kolejnice s lineárním pohybem vypůjčené z technologie obráběcích strojů – dosahují mnohem vyšších hodnot dynamického zatížení v užším průřezu, ale jsou citlivější na nesouosost během instalace a vyžadují čistší provozní prostředí, aby dosáhly své jmenovité životnosti.
Kritickým parametrem specifikace není pouze statická únosnost, ale dynamická únosnost při opakovaných cyklech prodlužování. Posuvný systém dimenzovaný na statické zatížení 3 000 kg může mít při tomto zatížení únavovou životnost pouze 20 000 cyklů úplného vysunutí – což ve formovně pracující na dvě směny denně znamená zhruba dva až tři roky, než je nutná výměna ložiska. Kupující by si měli vyžádat hodnocení dynamického zatěžovacího cyklu a nespoléhat se pouze na statickou kapacitu při porovnávání specifikací zásuvkových stojanů na formy.
Hmotnost formy je téměř vždy uváděna jako čistá hmotnost samotné sestavy formy – jádra, dutinových desek a vyhazovacího systému. Tento údaj se objevuje na kartách forem a který většina výrobních manažerů používá při specifikaci požadavků na skladování. Skutečné zatížení, které musí nést stojan na formy zásuvkového typu, je však trvale vyšší než nominální hmotnost formy, někdy s významným rozdílem, kvůli dodatečné hmotě, která se hromadí ve skladovacích podmínkách.
K tomuto podhodnocení v praxi přispívá několik faktorů:
Spolehlivou konstrukční praxí je použít faktor 1,25× na jmenovitou hmotnost formy při specifikaci kapacity zásuvky a považovat ji za minimální pracovní zatížení spíše než za maximum. Naše skladování je těžké zásuvkové stojany na formy jsou hodnoceny a testovány při jejich deklarovaném pracovním zatížení s plnými bezpečnostními faktory – zohledňující skutečné podmínky zatížení, které hodnoty nominální hmotnosti formy běžně postrádají.
Konfigurace povrchu zásuvky stojanu na formy je zřídka diskutována v rozhovorech o nákupu, ale má přímý dopad na stav formy během skladování, snadnost manipulace a čas potřebný pro získání a přípravu formy. Plochá ocelová deska – nejběžnější povrch zásuvky – je jednoduchá na výrobu a obecně vhodná, ale není to optimální povrch pro každý typ formy nebo dobu skladování.
Plochá deska s plným pokrytím poskytuje maximální kontaktní plochu a je vhodná pro formy s plochými, obrobenými základními plochami. Klíčovým problémem specifikace je tolerance rovinnosti povrchu: deska zásuvky, která se při plném zatížení prohne o více než 3–5 mm, vytváří nerovnoměrné podepření, které může vyvolat napětí v základových deskách formy, které nejsou určeny pro tříbodové zatížení. Žebra by měla být orientována tak, aby se minimalizoval průhyb v polovině rozpětí pod otiskem formy, což vyžaduje znát polohu těžiště formy vzhledem k zásuvce, nejen její celkovou hmotnost.
Povrchy s ocelovými lamelami nebo tyčovými mřížkami umožňují chladicí kapalině, řezné kapalině a zbytkům uvolňujícím se z formy odtékat zásuvkou, místo aby se shromažďovaly na povrchu platformy. To je zvláště cenné v zařízeních, kde se formy dostávají do skladu bez úplného čištění. Strukturální kompromis spočívá v tom, že koncentrované zatížení z forem s malými rozměry spočívá na jednotlivých tyčích, spíše než aby se rozkládalo po desce, což zvyšuje místní napětí v kontaktních bodech a potenciálně poznamenává měkké povrchy formy, pokud je rozteč tyče příliš hrubá.
Pro zařízení skladující vysoce hodnotné přesné formy s přísnými rozměrovými požadavky mohou být zásuvky vybaveny opracovanými polohovacími bloky nebo nastavitelnými V-bloky, které registrují formu v definované orientaci. Tím se zabrání posunu formy během vysouvání zásuvky – skutečné riziko u těžkých forem na hladkých plochých deskách – a zajišťuje, že zvedací zařízení může trvale zabírat zvedací body formy bez přemísťování. Dodatečné výrobní náklady na lokalizační prvky se obvykle vrátí během prvního roku díky zkrácení doby manipulace a eliminaci opětovné kontroly po přemístění vyvolaném skladováním.
Plně vysunutá zásuvka nesoucí formu o hmotnosti 3 000 kg představuje jeden z nejvyšších požadavků na lokalizované zatížení v jakémkoli skladovacím systému. Konzolový moment generovaný úplným vysunutím – součin hmotnosti formy a vzdálenosti vysunutí od předního čela regálu – musí zcela odolávat vodicímu systému zásuvek a musí se přenést zpět do rámu regálu přes konstrukci posuvu. Je-li tato dráha zatížení přerušena poruchou vedení, smykem montážního šroubu nebo trhlinou ve svaru, následkem je náhlý nekontrolovaný pokles celé hmotnosti zásuvky.
Regálové systémy navržené bez strukturální redundance spoléhají na integritu jediné zátěžové cesty přes prodlužovací mechanismus. Přidání redundance znamená zabudování sekundárních podpůrných prvků, které se zapojí pouze v případě poruchy, a zabrání tak katastrofickému pádu, aniž by byly aktivní za normálních provozních podmínek. Mezi nejpraktičtější opatření redundance používaná v konstrukci regálů forem pro těžký provoz zásuvkového typu patří:
Specifikace funkcí redundance zvyšuje náklady – obvykle 12–18 % nákladů na mechanismus zásuvek – ale toto je vhodný základ pro srovnání, nikoli celkové náklady na stojan. Proti odpovědnosti a provoznímu narušení v důsledku pádu formy, který zahrnuje nástroje v hodnotě stovek tisíc jüanů, je investice do inženýrství ospravedlnitelná.
Efektivita identifikace a vyhledávání forem je opakujícím se provozním úzkým hrdlem v zařízeních, která skladují více než 30–50 forem, i když je systém fyzického skladování dobře navržen. Přirozená výhoda stojanu na formy zásuvkového typu – že každá forma zabírá svou vlastní vyhrazenou zásuvku, kterou lze vyjmout a zkontrolovat jednotlivě – je plně realizována pouze tehdy, když identifikační systém umožňuje najít správnou zásuvku bez otevírání více zásuvek za sebou.
Fyzické značení je základní linií: držák štítků namontovaný na přední straně každé zásuvky, viditelný, když se přiblížíte k přední straně regálu. Praktickým požadavkem je, že štítky musí zůstat čitelné v prostředí formovny – olejová mlha, vlhkost a občasné nárazy činí papírové štítky v plastových držácích po šesti až dvanácti měsících nespolehlivé. Štítky s rytím z nerezové oceli nebo eloxované hliníkové destičky s obsahem značeným laserem jsou vhodnou specifikací pro prostředí s pravidelným působením chladicí kapaliny nebo separačního prostředku.
Integrace RFID na úrovni zásuvek je stále více přijímána v zařízeních spravujících formy s krátkými výrobními cykly a častými změnami. Štítek RFID zabudovaný nebo připojený k přední straně zásuvky je čten pevnou anténou na čele uličky regálu nebo ruční čtečkou, která propojuje umístění fyzické zásuvky s databází správy forem bez ručního skenování. Klíčovým integračním požadavkem je, že pozice RFID tagu musí zůstat konzistentní ve všech zásuvkách v systému – odchylka více než 20–30 mm od středu čtecí zóny antény snižuje spolehlivost čtení v prostředí s vysokým obsahem kovů, kde je odraz signálu již problémem. Díky našim interním možnostem výzkumu a vývoje a přizpůsobitelné výrobě zásuvek jsme schopni navrhnout čela zásuvek kompatibilní s RFID se standardizovanými kapsami na štítky jako možnost integrovanou v továrně spíše než dodatečné vybavení v terénu.
Systémy čárových kódů a QR kódů zaujímají střední úroveň – nižší náklady na infrastrukturu než RFID a odolnější než papírové štítky při tisku na polyesterový papír s kovem a UV stabilním inkoustem. Ruční skener propojený s tabletem nebo mobilním terminálem WMS umožňuje potvrzení polohy před vysunutím zásuvky, čímž se snižuje riziko vyzvednutí nesprávné formy v zařízení, kde je uloženo více sad nástrojů s podobným vzhledem.
Regálové systémy zásuvkového typu, zejména ty, které jsou konfigurovány pro více vrstev těžkých forem, generují koncentrace zatížení podlahy, které často překračují to, co mohou unést standardní podlahové desky skladu bez technických zásahů. Dvoupatrový stojan na formy, ve kterém je uloženo 3 000 kg forem v každé ze šesti zásuvek na polici, nese potenciální celkové zatížení pole 36 000 kg – bez zahrnutí hmotnosti konstrukce stojanu – rozložené na čtyři základní desky. Tlak na podlahu pod každou základovou deskou může přesáhnout 80–100 tun na metr čtvereční, pokud jsou základové desky malé a betonová deska je tenká.
Prvním krokem v jakémkoli procesu plánování instalace stojanu na formy je získání certifikace stavebního inženýra pro zatížení podlahy pro oblast instalace – nikoli generické specifikace podlahové kapacity budovy, což je obvykle nominální rovnoměrně rozložené zatížení, které neodráží chování bodového zatížení. Bodové zatížení pod základovými deskami regálu se chová odlišně od rozloženého zatížení, pokud jde o napětí ve smyku při protlačení v desce, a starší podlahy skladů navržené pro 5 tun na čtvereční metr rozloženého zatížení mohou být náchylné k selhání protlačení při koncentrovaném zatížení základové desky 20 tun, i když je celková hmotnost v rámci distribuované kapacity.
Tam, kde je podlahová kapacita okrajová, praktická řešení zahrnují:
Koroze povrchů forem během skladování je jednou z nejnákladnějších forem poškození nástrojů ve výrobních zařízeních, kterým lze předcházet, ale často je připisována pouze nedostatečné aplikaci inhibitoru koroze, spíše než aby byla zkoumána jako problém skladovacího prostředí. Konstrukce stojanu na formy zásuvkového typu ovlivňuje mikroprostředí kolem skladovaných forem způsoby, které buď urychlují nebo zpomalují povrchovou oxidaci, nezávisle na tom, jaká sloučenina inhibitoru koroze je nanesena na povrch formy před uskladněním.
Kondenzace je primární hnací silou koroze ve většině prostředí skladování forem. Formy s velkou tepelnou hmotností – zvláště velké nástroje pro tlakové lití uložené po horkých výrobních cyklech – se pomalu ochlazují a procházejí rosným bodem okolního vzduchu, když jejich povrchová teplota klesá. Pokud má vzduch obklopující formu v uzavřené nebo polouzavřené zásuvce omezenou cirkulaci, vlhkost kondenzuje na povrchu formy a zůstává v kontaktu po delší dobu. Konstrukce regálů s uzavřenými kryty zásuvek – pevné boční panely a horní kryty – vytvářejí stagnující vzduchové kapsy, které tento efekt zhoršují ve srovnání s regály s otevřeným rámem, které umožňují cirkulaci okolního vzduchu kolem skladovaných forem.
Mezi praktické konstrukční prvky, které snižují riziko koroze při skladování forem zásuvkového typu, patří:
Co design regálu nemůže kompenzovat, je nedostatečná povrchová úprava před uskladněním. Primární ochranou proti korozi plísní při skladování zůstávají obaly filmu s inhibitorem koroze v parní fázi (VCI), antikorozní olej aplikovaný na všechny nelakované povrchy a utěsněná ochrana dělicí čáry. Příspěvek stojanu spočívá ve vytvoření podmínek, ve kterých mohou tyto úpravy efektivně fungovat – což znamená minimalizovat kondenzaci, kontaminaci a dobu kontaktu se sloučenou vlhkostí, spíše než jednoduše zajistit suchou podlahu, na které se forma může usadit.
Zdvih výsuvu zásuvky je parametr specifikace, který se často nastavuje na kulaté číslo – 600 mm, 800 mm nebo plné výsuv – bez systematické analýzy skutečné dráhy pojezdu potřebné pro bezpečné zvedání formy a manipulaci v konkrétním zařízení. Nedostatečně specifikovaná dojezdová vzdálenost je běžným zdrojem obtíží při manipulaci a rizika zranění; nadměrně specifikovaná dráha pojezdu zvyšuje konzolový moment na vodicím systému a může překročit konstrukční kapacitu stojanu pro danou hmotnost formy.
Minimální požadovaná vzdálenost pojezdu zásuvky je dána geometrií formy, typem použitého zvedacího zařízení a volným prostorem před regálem. Řídící výpočet zahrnuje tři proměnné:
Systematický přístup spočívá v přípravě výkresu plně vysunuté zásuvky s nasazenou formou v měřítku, překrytí geometrie nájezdu jeřábového háku a hranice uličky a ověření, zda jsou při zvolené pojezdové vzdálenosti splněny požadavky na zvedání a výstup z uličky. Toto kreslicí cvičení trvá méně než hodinu a eliminuje nejčastější stížnosti po instalaci týkající se stojanů na formy zásuvkového typu – že zásuvka nevyčnívá dostatečně daleko pro bezpečné spojení jeřábu s nástroji.
Náš profesionální tým
Je připraven vás podpořit.


 Výrobci skladových regálů